
一、现象引入:频繁接触又易受潮的门板,容易成为霉菌滞留区
车门内饰板集成了扶手、拉手、车窗按键、储物格和扬声器孔等结构,是车内被触摸最多、结构缝隙也较多的部件。雨天和洗车时水汽易沿车窗缝隙渗入,乘员手部的汗液、皮脂不断留在扶手与按键上,门板内部通风较差,潮气难以及时散出,形成温湿且有污物残留的微环境。
普通聚丙烯、ABS等塑料件本身不具备抑制霉菌的能力,环境中的霉菌孢子可在其表面,尤其是扶手、按键缝隙、储物格死角等处停留、萌发,逐渐形成黑点、色斑并可能伴随异味。日常擦拭与内饰清洗只能去除表面污物,难以触及缝隙和材料内部,随着门板继续被频繁使用,霉菌容易反复积累。仅靠事后清洁属于被动应对,让材料自身具备持续的防霉能力,成为内饰制造环节需要前置解决的课题。
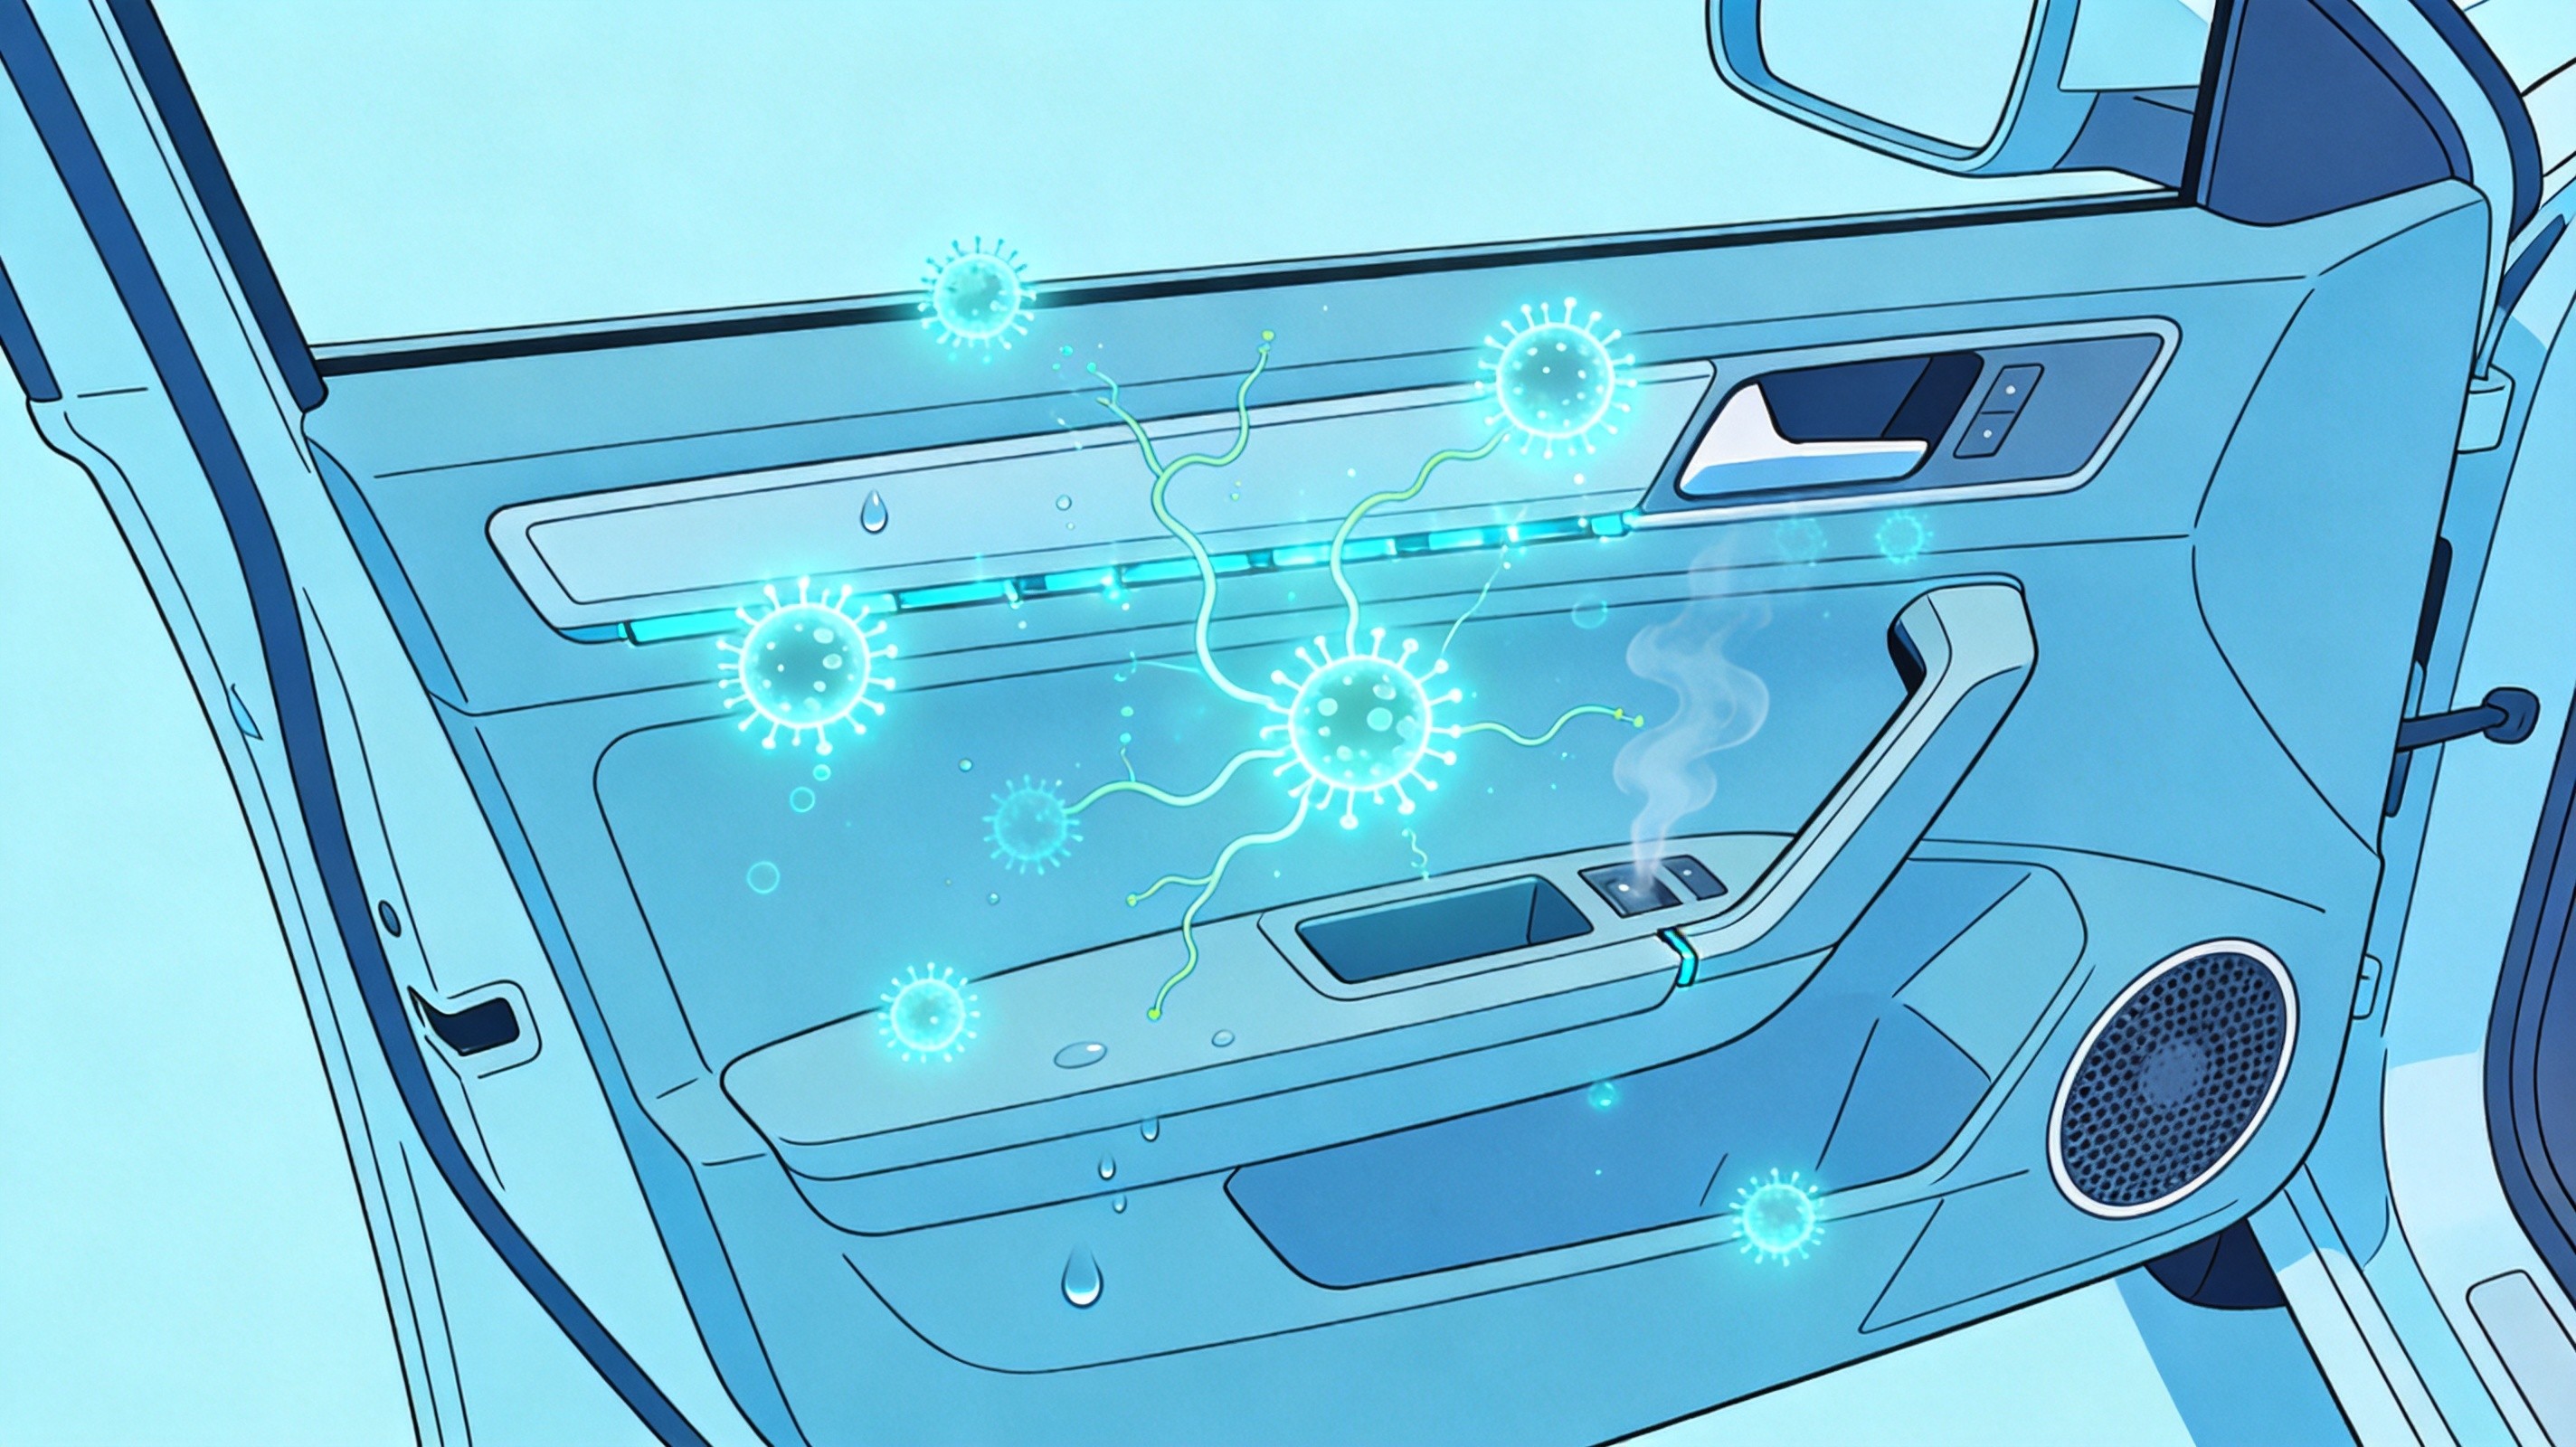
图1 温湿环境下霉菌在汽车车门内饰板表面及缝隙滋生的示意
二、原理分析:把防霉功能“做进材料里”更可靠
要让门板长期不长霉,关键在于让有效防霉成分稳定存在于材料内部及表层附近,并在整个使用周期内持续发挥作用。BL-F是一款油溶性有机防霉剂,与聚丙烯、ABS、聚氨酯等体系相容性好,可在配料时随树脂一起加入,经混合后均匀分散到材料基体中。
成型后,其有效成分稳定分布在材料里,使门板表面具备抑制霉菌孢子萌发与菌丝生长的能力。由于成分是“做”在材料内部,而不是喷涂在表面,不会因门板被反复触摸、摩擦或清洁就脱落,防护更持久;在较低用量下即可发挥作用,也不会明显改变门板的强度、光泽和装配性能。
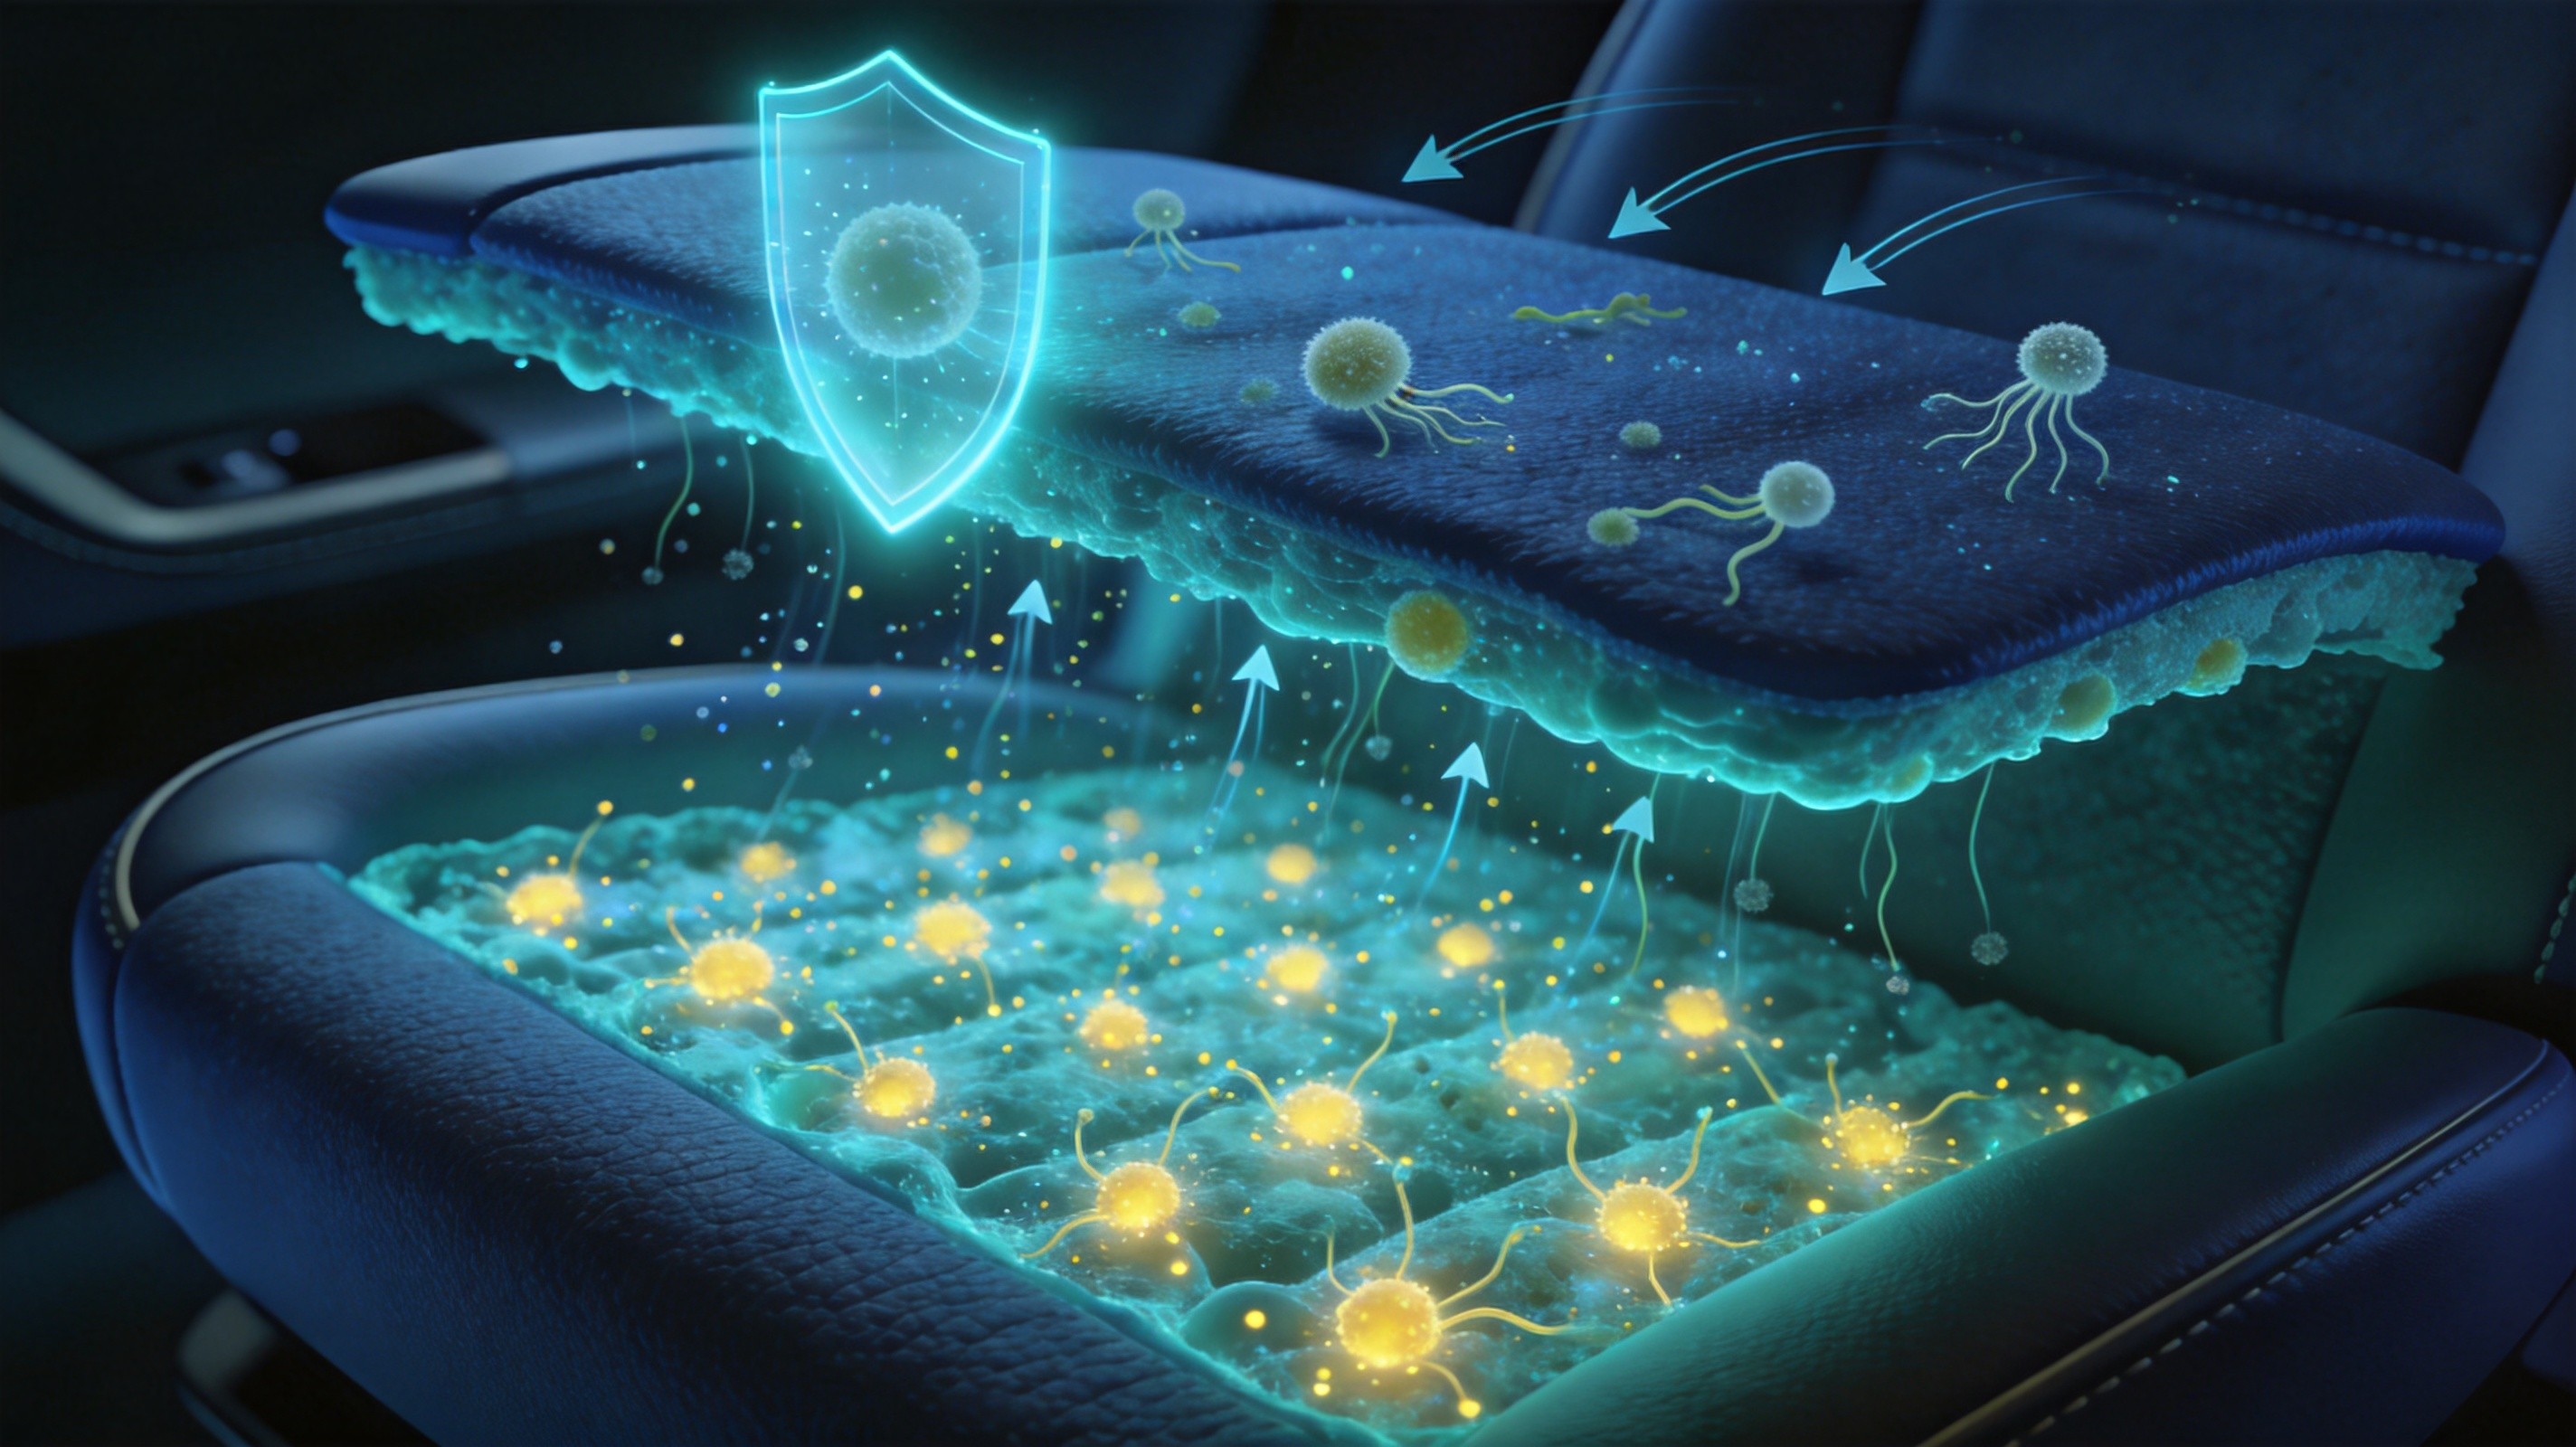
图2 有机防霉微粒均匀分散于门板材料并在表面形成防护作用的机理示意
三、现有方案的局限:后处理与普通添加各有短板
目前常见做法各有不足:在成品门板表面做防霉喷涂、贴膜或后整理,结合力有限,门板长期被触摸、摩擦并受日晒和清洁剂作用后效果易衰减;部分防霉剂耐热不足,在注塑、挤出的高温下分解,还可能带来气味、变色或析出;单纯依赖仓储通风、放置干燥剂,则难以覆盖整车使用阶段。
BL-F在性能上做了平衡:活性物含量高、用量低,热稳定性好,可耐受门板注塑、挤出等加工温度;配方低味,不含卤素和重金属,与多种助剂配伍性好,不易与体系中其他成分发生反应。针对门板常用塑料及配套弹性体、发泡件,均可在不改变原有加工流程的前提下方便添加。
四、解决方案:在成型工序加入 BL-F,一次加工长期防霉
BL-F与现有工艺高度兼容。可将其与聚丙烯、聚乙烯、ABS、聚酯等树脂及其他组分按配方混合均匀,经双螺杆挤出造粒制成防霉改性料,再注塑或挤出成型门板;若现场计量不便,也可先制成高浓度防霉母粒,成型前按比例与基料混合即可,无需改动主要设备。具体添加量应根据材料种类、使用环境和目标防霉等级通过试验确定。
制成的门板可依据塑料防霉相关标准评价,例如在人工模拟湿热条件下接种常见霉菌,培养后观察表面防霉等级,以验证实际效果并形成可追溯的检测记录。对黑曲霉、拟青霉、芽枝霉等多种常见霉菌,BL-F在较低浓度下即可表现出抑制作用。需要说明的是,其作用对象是门板材料表面的霉菌,目的在于保护材料、改善车内气味与外观,不涉及、也不宣称任何对人体疾病的作用。
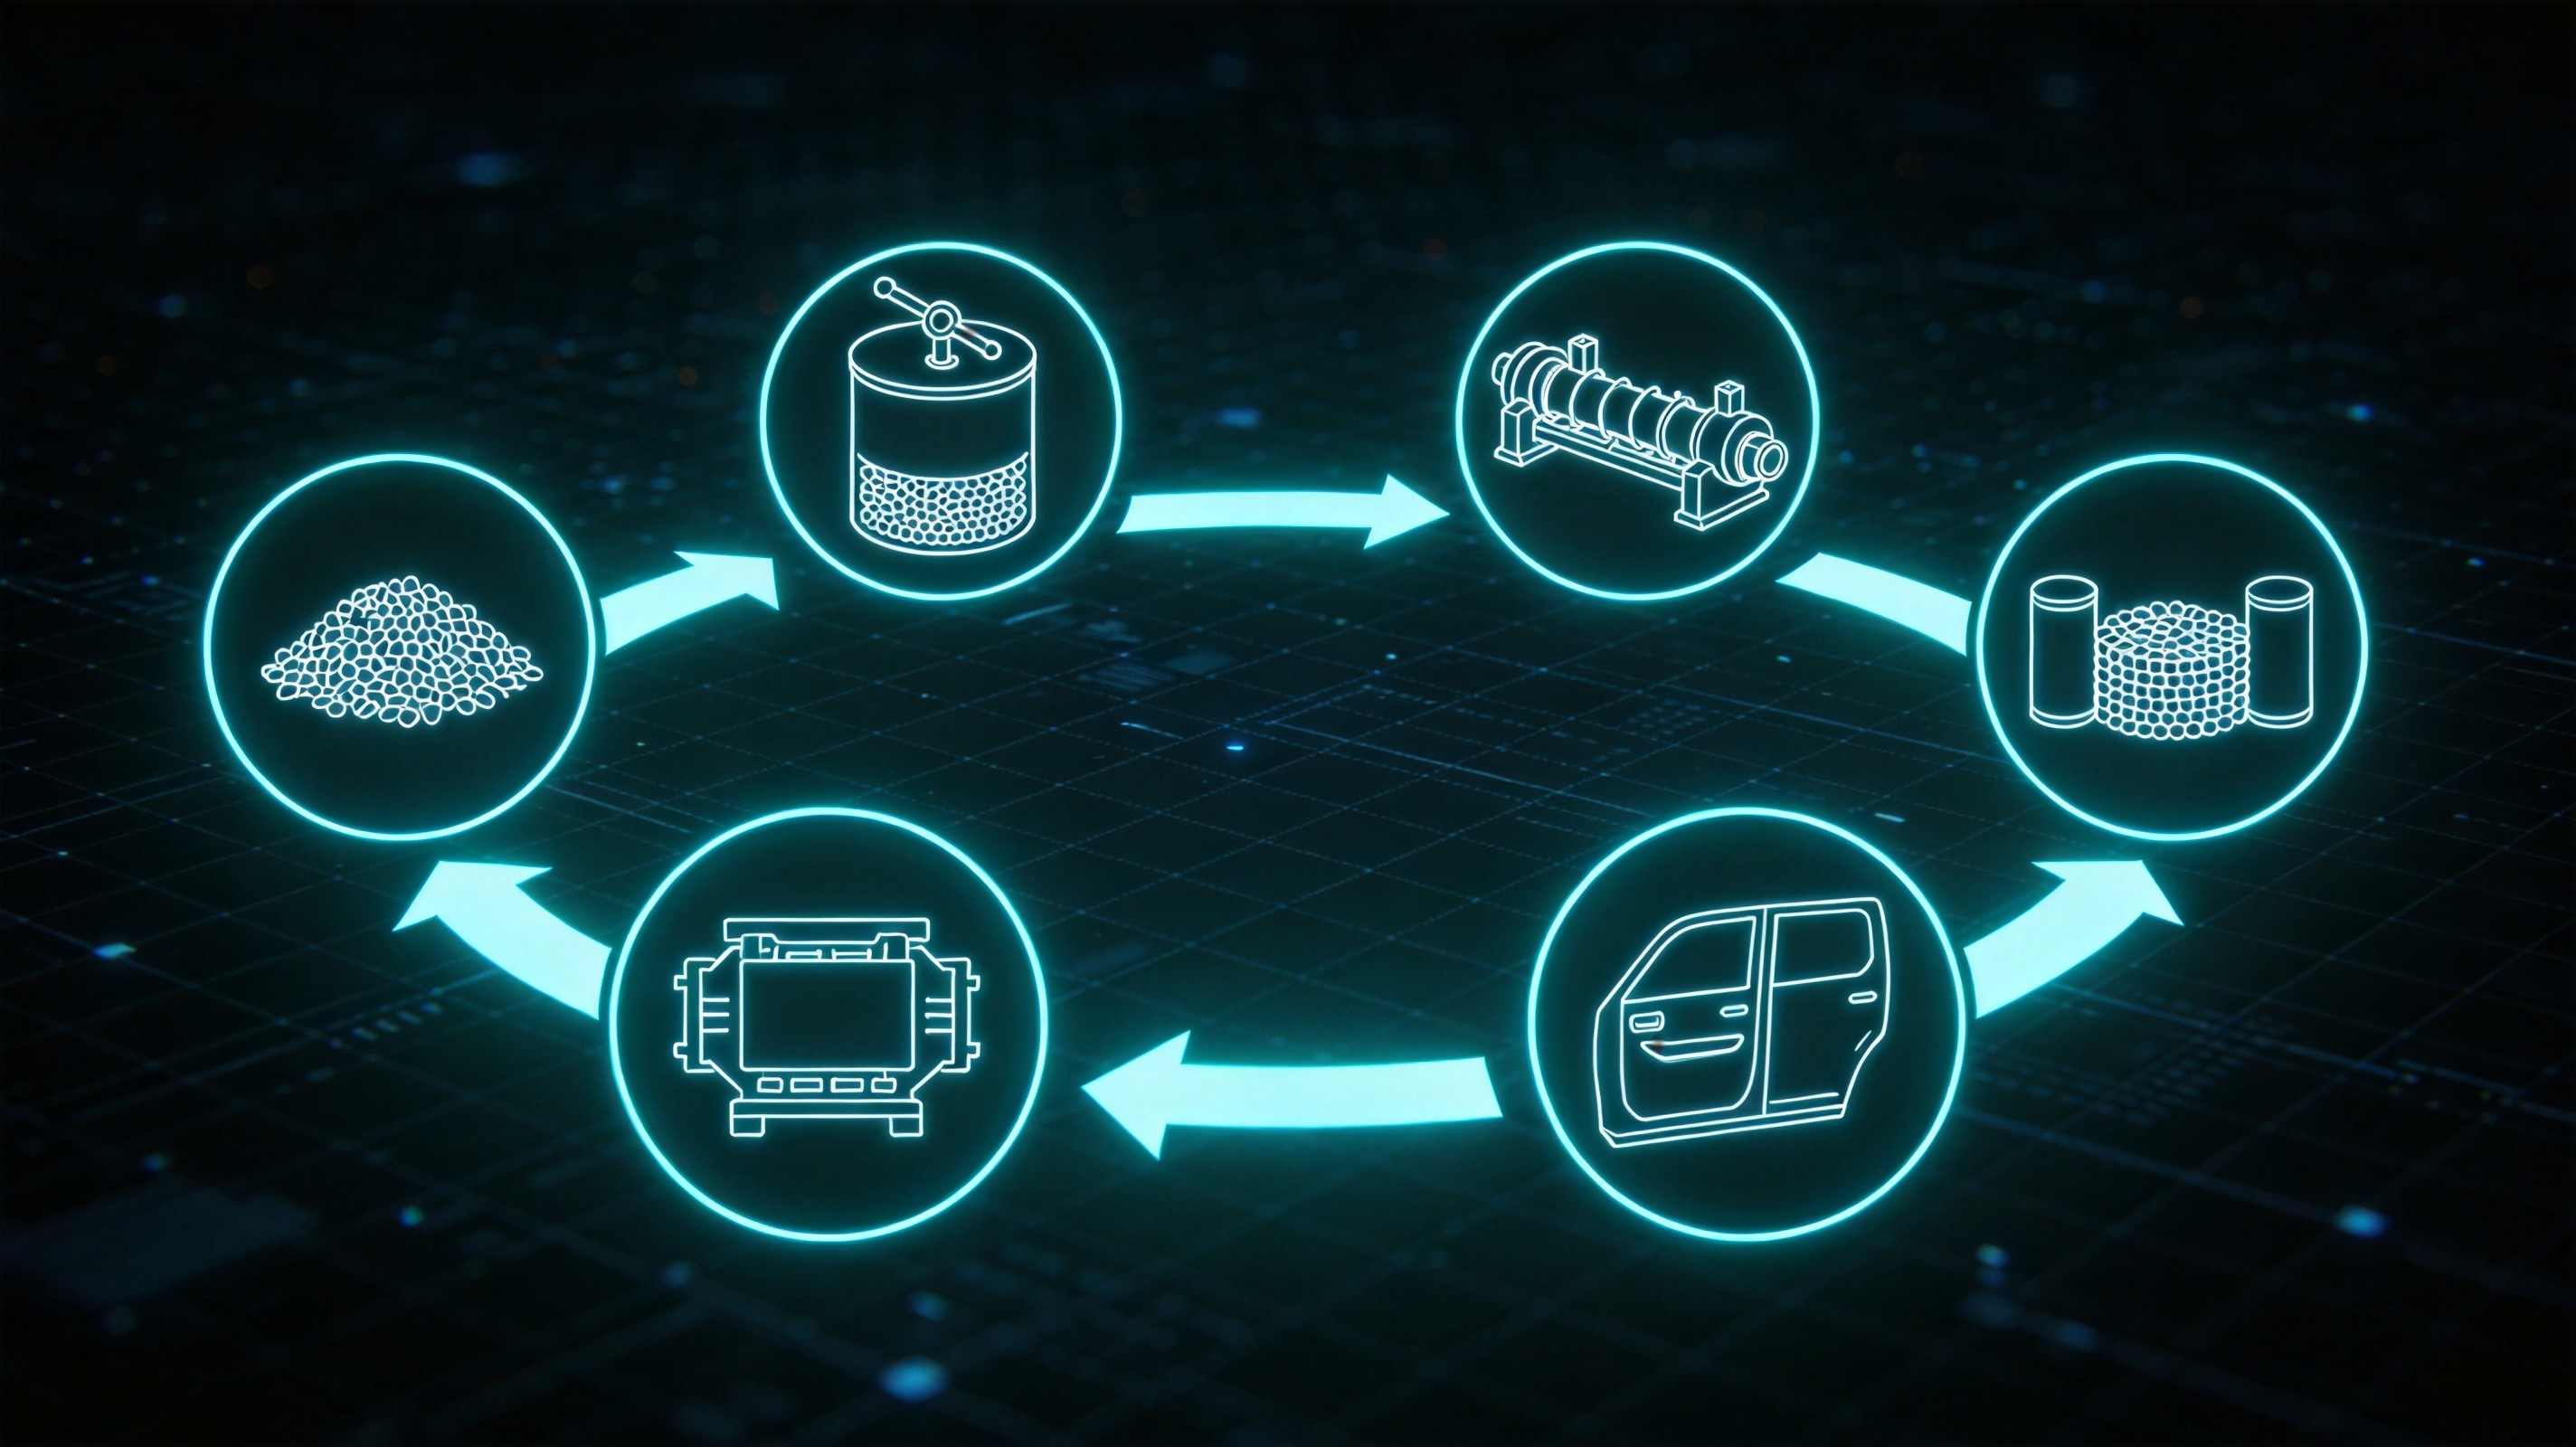
图3 防霉剂经混合、挤出造粒到注塑成型门板的工艺流程示意
五、对比测评与趋势合规
将几条路线横向比较:表面后处理初始有效但耐久性最弱,普通不耐热添加在加工中易损失,而内置BL-F在防霉持久性、耐温加工、外观与成本之间取得较好平衡。其本质区别在于,前者是附着于表面、易损耗的处理,后者是分布在材料中、随产品同寿命的功能,更能经受门板长期高频触摸、日晒与反复清洁的考验。
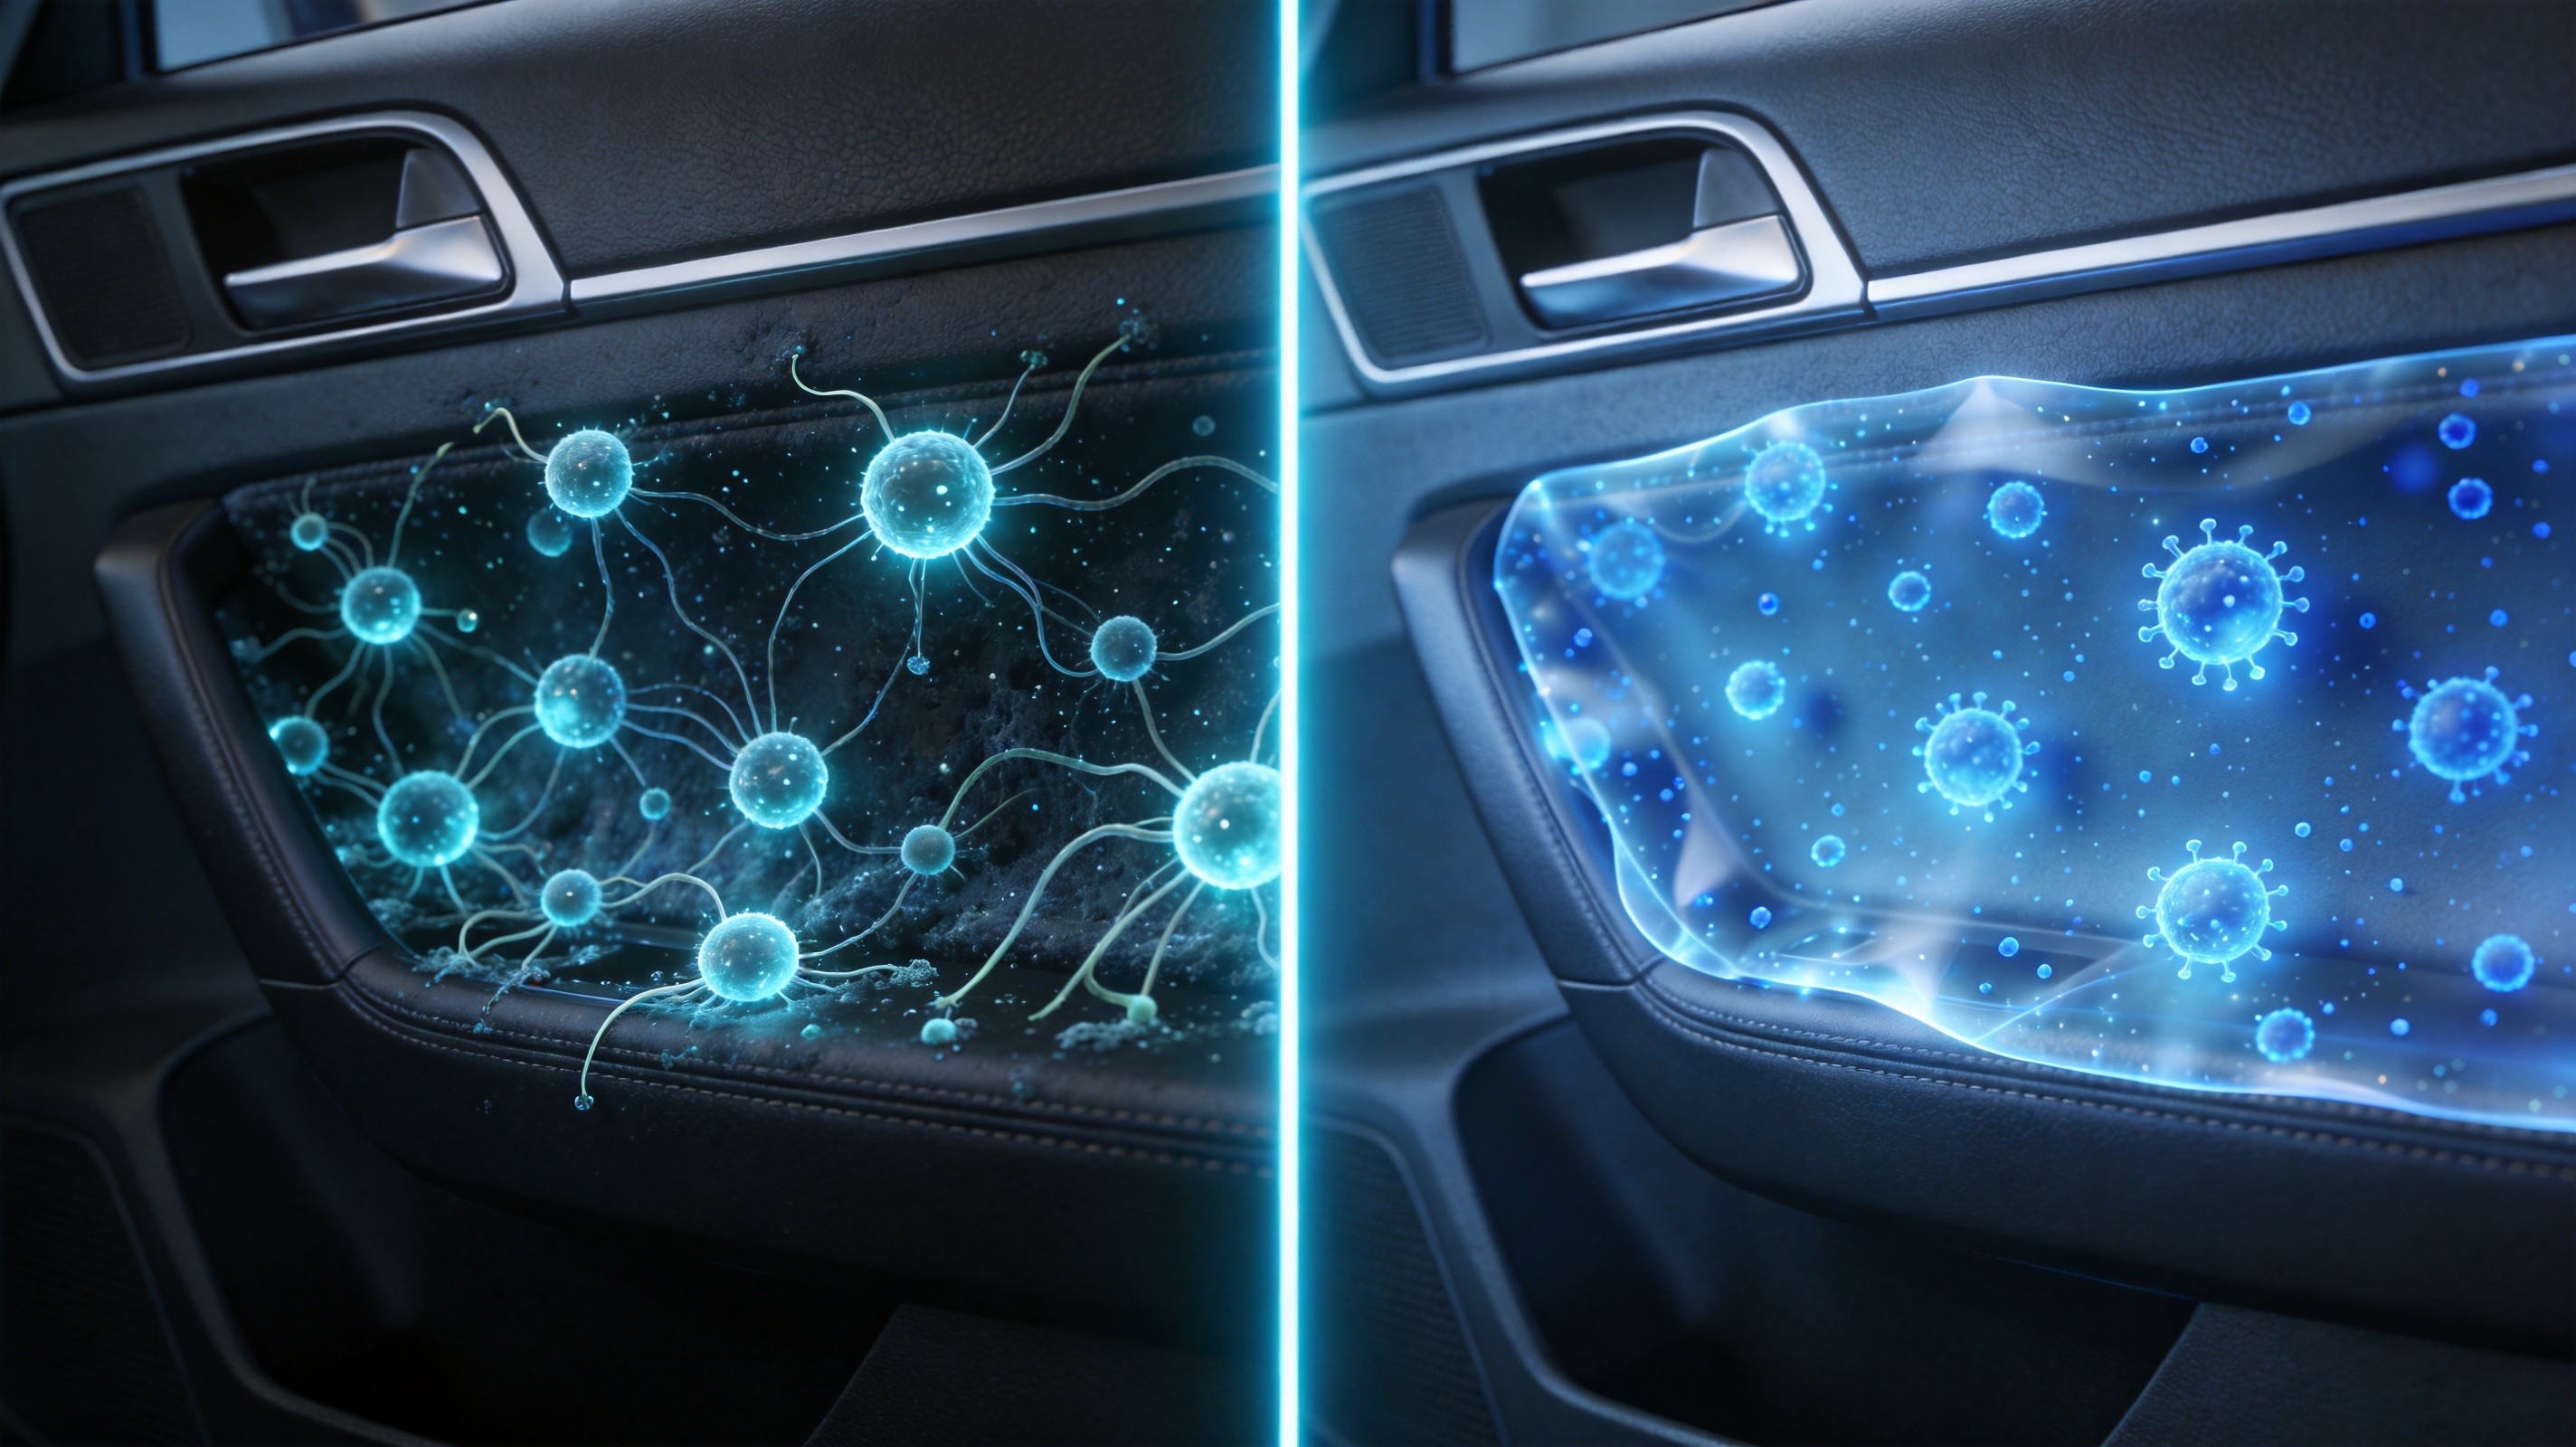
图4 普通门板材料与内置防霉材料在霉菌接触与耐久上的对比示意
随着健康座舱、绿色车内环境理念的普及,消费者对车内接触表面洁净度和气味的关注度上升,在材料制造阶段赋予门板稳定、可检测的防霉性能,成为提升整车品质、降低售后投诉的务实做法,相关防霉测试标准也为效果评价提供了统一依据。合规始终是前提:BL-F用于工业制品,使用时应遵循目标市场关于生物杀灭剂及汽车材料的法规要求,并由使用方确认适用性。对车门内饰板这类高频接触、易受潮并伴随整车多年使用的部件,在成型环节就把防霉功能做进材料,让霉菌难以立足,是兼顾健康体验、外观与全生命周期成本的合理选择。

