
一、现象引入:病床扶手表面的霉斑为何反复出现
病床扶手是病房中被反复抓握、又长期处于一定湿度环境中的塑料部件。不少厂家在成品交付或仓储一段时间后会发现:扶手表面出现点状、片状的暗色霉斑,清洁后不久又重新长出,既影响外观,也带来卫生隐患。要解决这一问题,先要弄清霉从何来。
病床扶手多采用软质或半硬质 PVC 等塑料,配方中含有相当比例的增塑剂。增塑剂在制品使用过程中会缓慢向表面迁移,在表面形成一层含碳营养的薄膜;当环境湿度较高、通风受限,或产品经历潮湿季节、密闭运输时,空气中的霉菌孢子落到表面,就会以这层薄膜为营养源萌发、生长,最终形成肉眼可见的霉斑。也就是说,发霉并非简单的“表面脏”,而是材料组分迁移与外部湿热条件共同作用的结果。
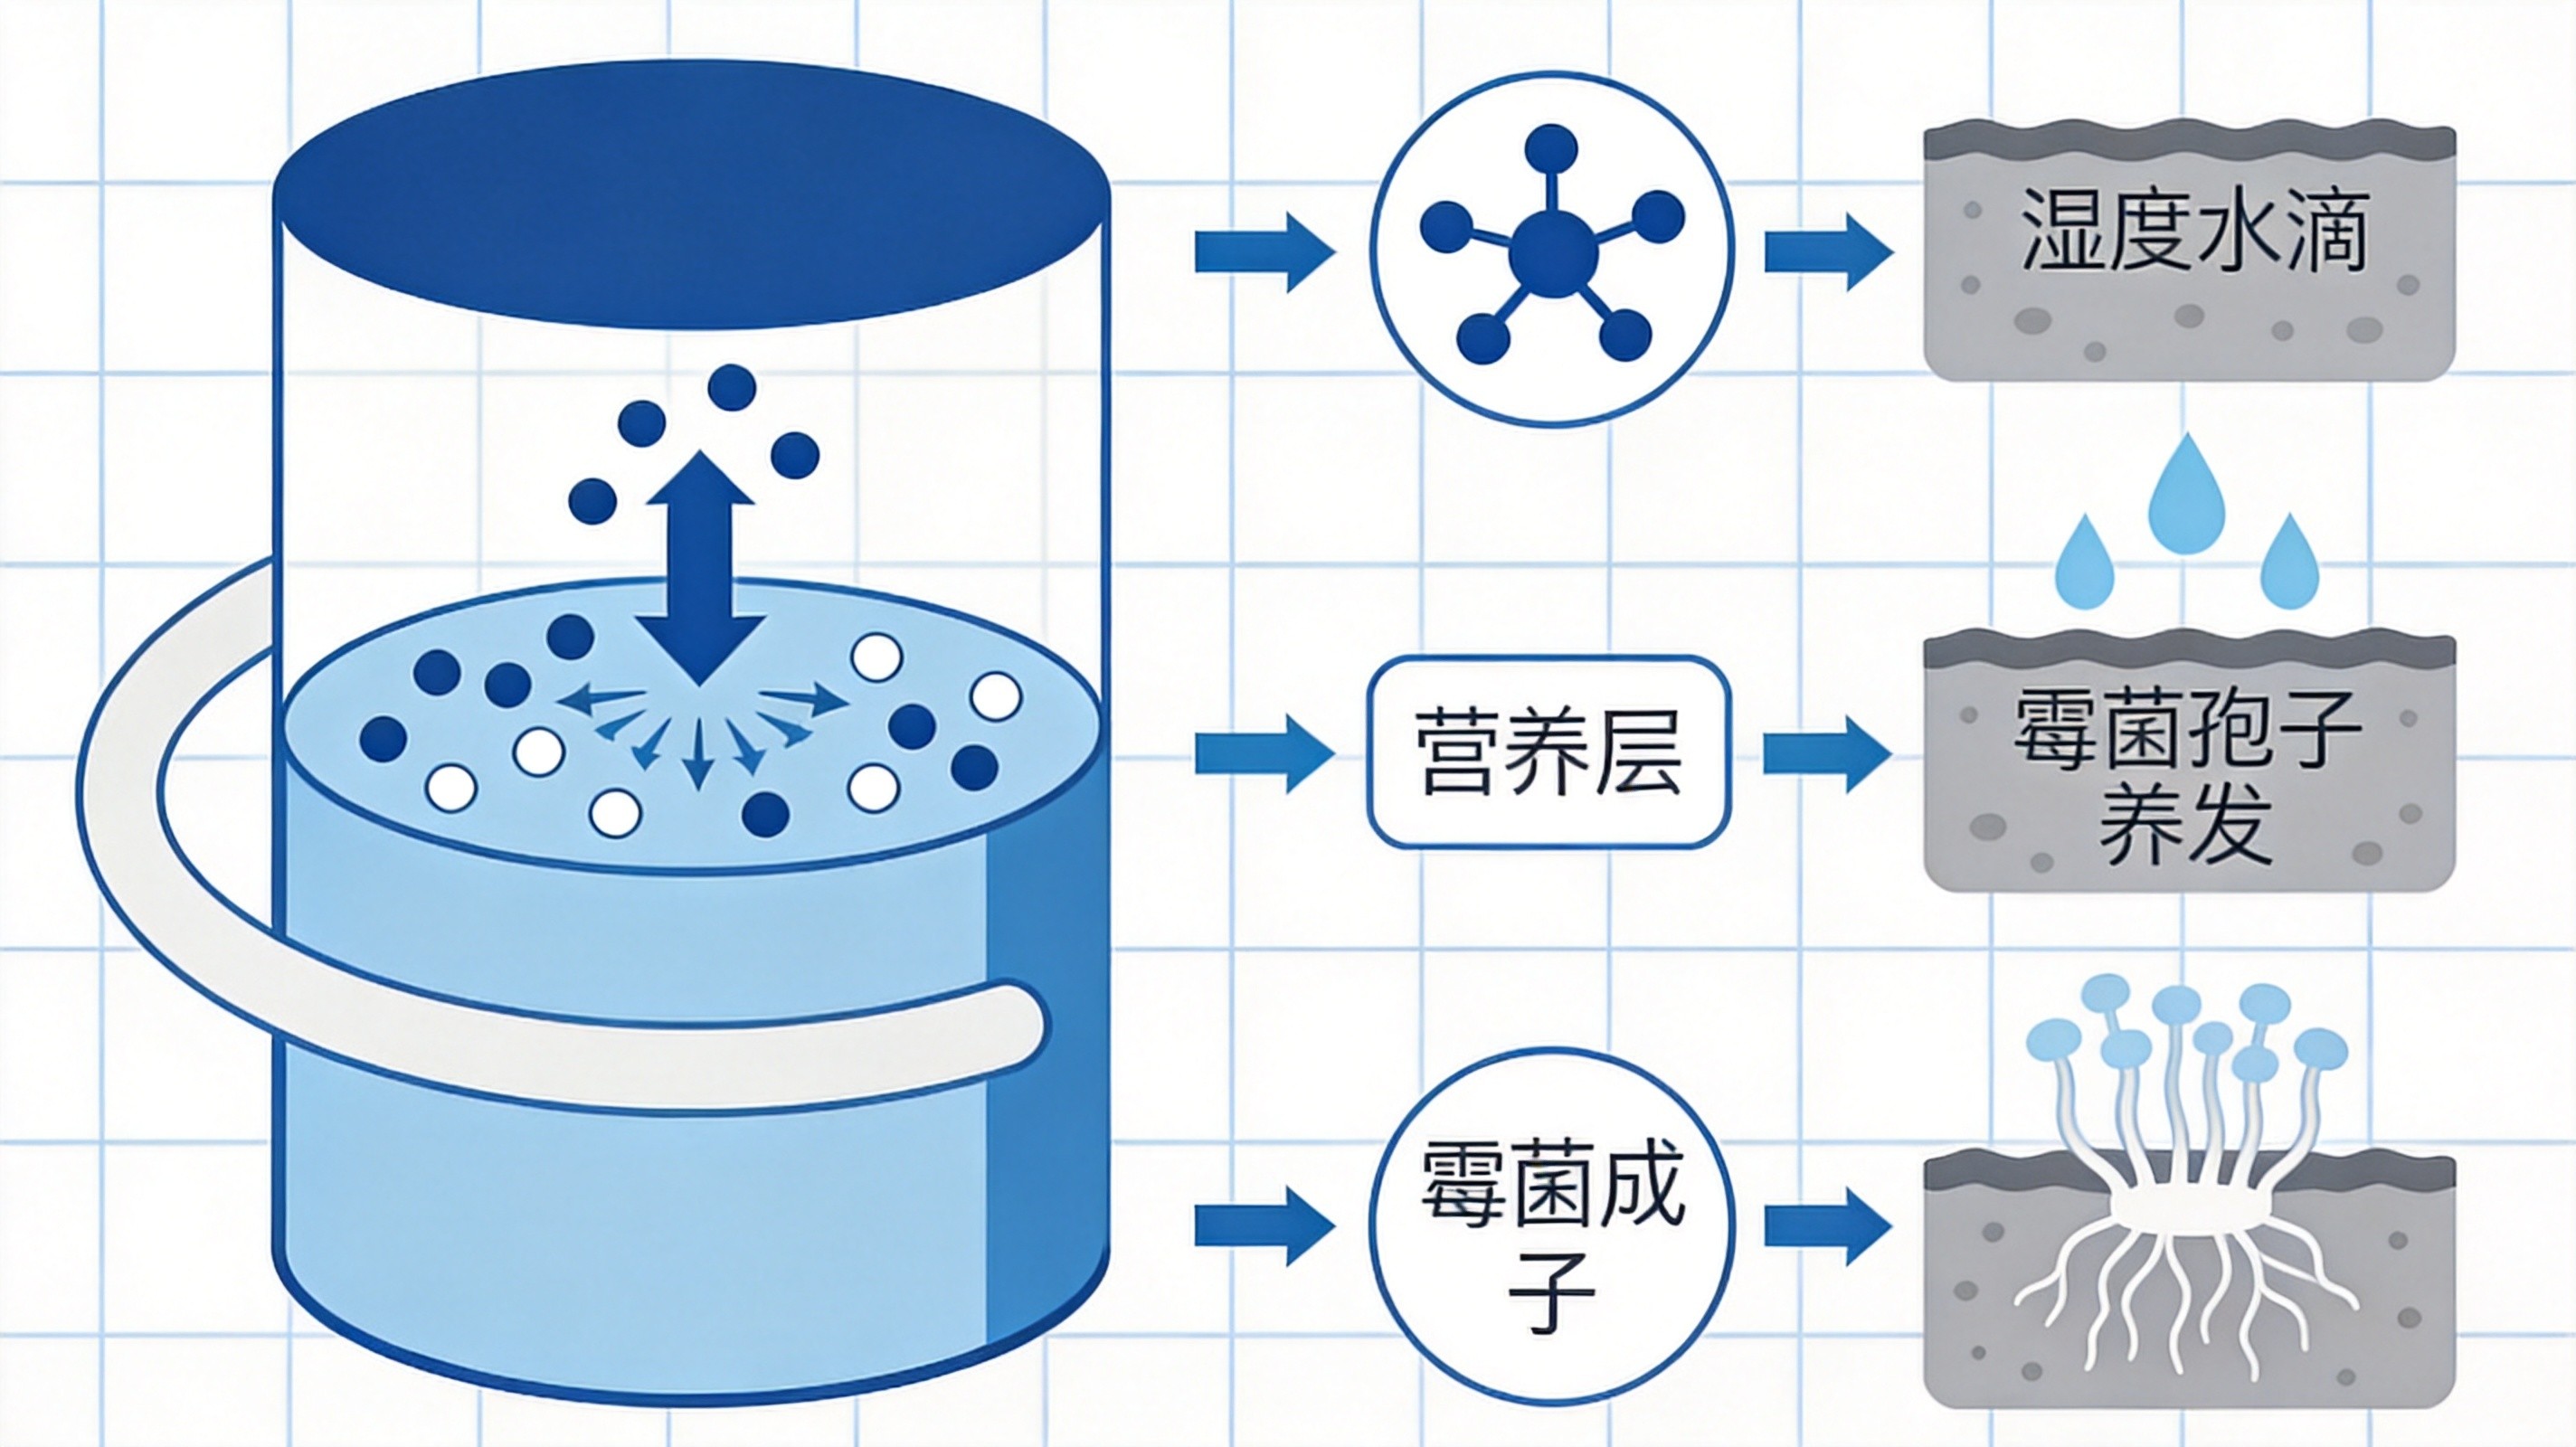
图1 增塑剂迁移与湿热条件下扶手表面发霉过程机理示意
二、现有方案的局限:事后处理为何难以治本
现实中很多应对方式治标不治本。出现霉斑后靠人工擦拭、喷消毒剂,只能清除已经长出的菌丝,无法改变增塑剂持续迁移的条件,孢子一旦再次落上仍会复发;在成品表面做防霉后处理、贴附防霉层,则可能因长期抓握摩擦而磨损脱落,耐久性有限。要从源头抑制发霉,更可靠的思路是在塑料加工阶段就把防霉功能做进材料内部。
三、解决方案:在加工中加入有机防霉剂 BL-F
BL-F 正是为这一需求设计的有机防霉剂,适用于 PVC、聚烯烃、聚氨酯、丙烯酸树脂等多种体系,可在制品制作过程中直接添加。其有效成分可在材料中均匀分布并稳定存在,通过在材料表面附近持续发挥作用,干扰霉菌孢子的萌发与菌丝生长,使霉菌难以在扶手表面定殖,从而把“发霉后再清理”转变为“材料自带防霉能力”。
在稳定性上,BL-F 对霉菌、酵母菌等具有较广的抑制范围,并具备良好的热稳定性,可耐受塑料高温熔融加工,不易在加工中分解;它与配方中其他助剂的配伍性较好,不与助剂发生反应,正常使用不会对制品的力学性能和外观造成明显影响。同时其配方不含卤素和重金属、无异味,更适合对安全环保要求较高的医疗配套场景。
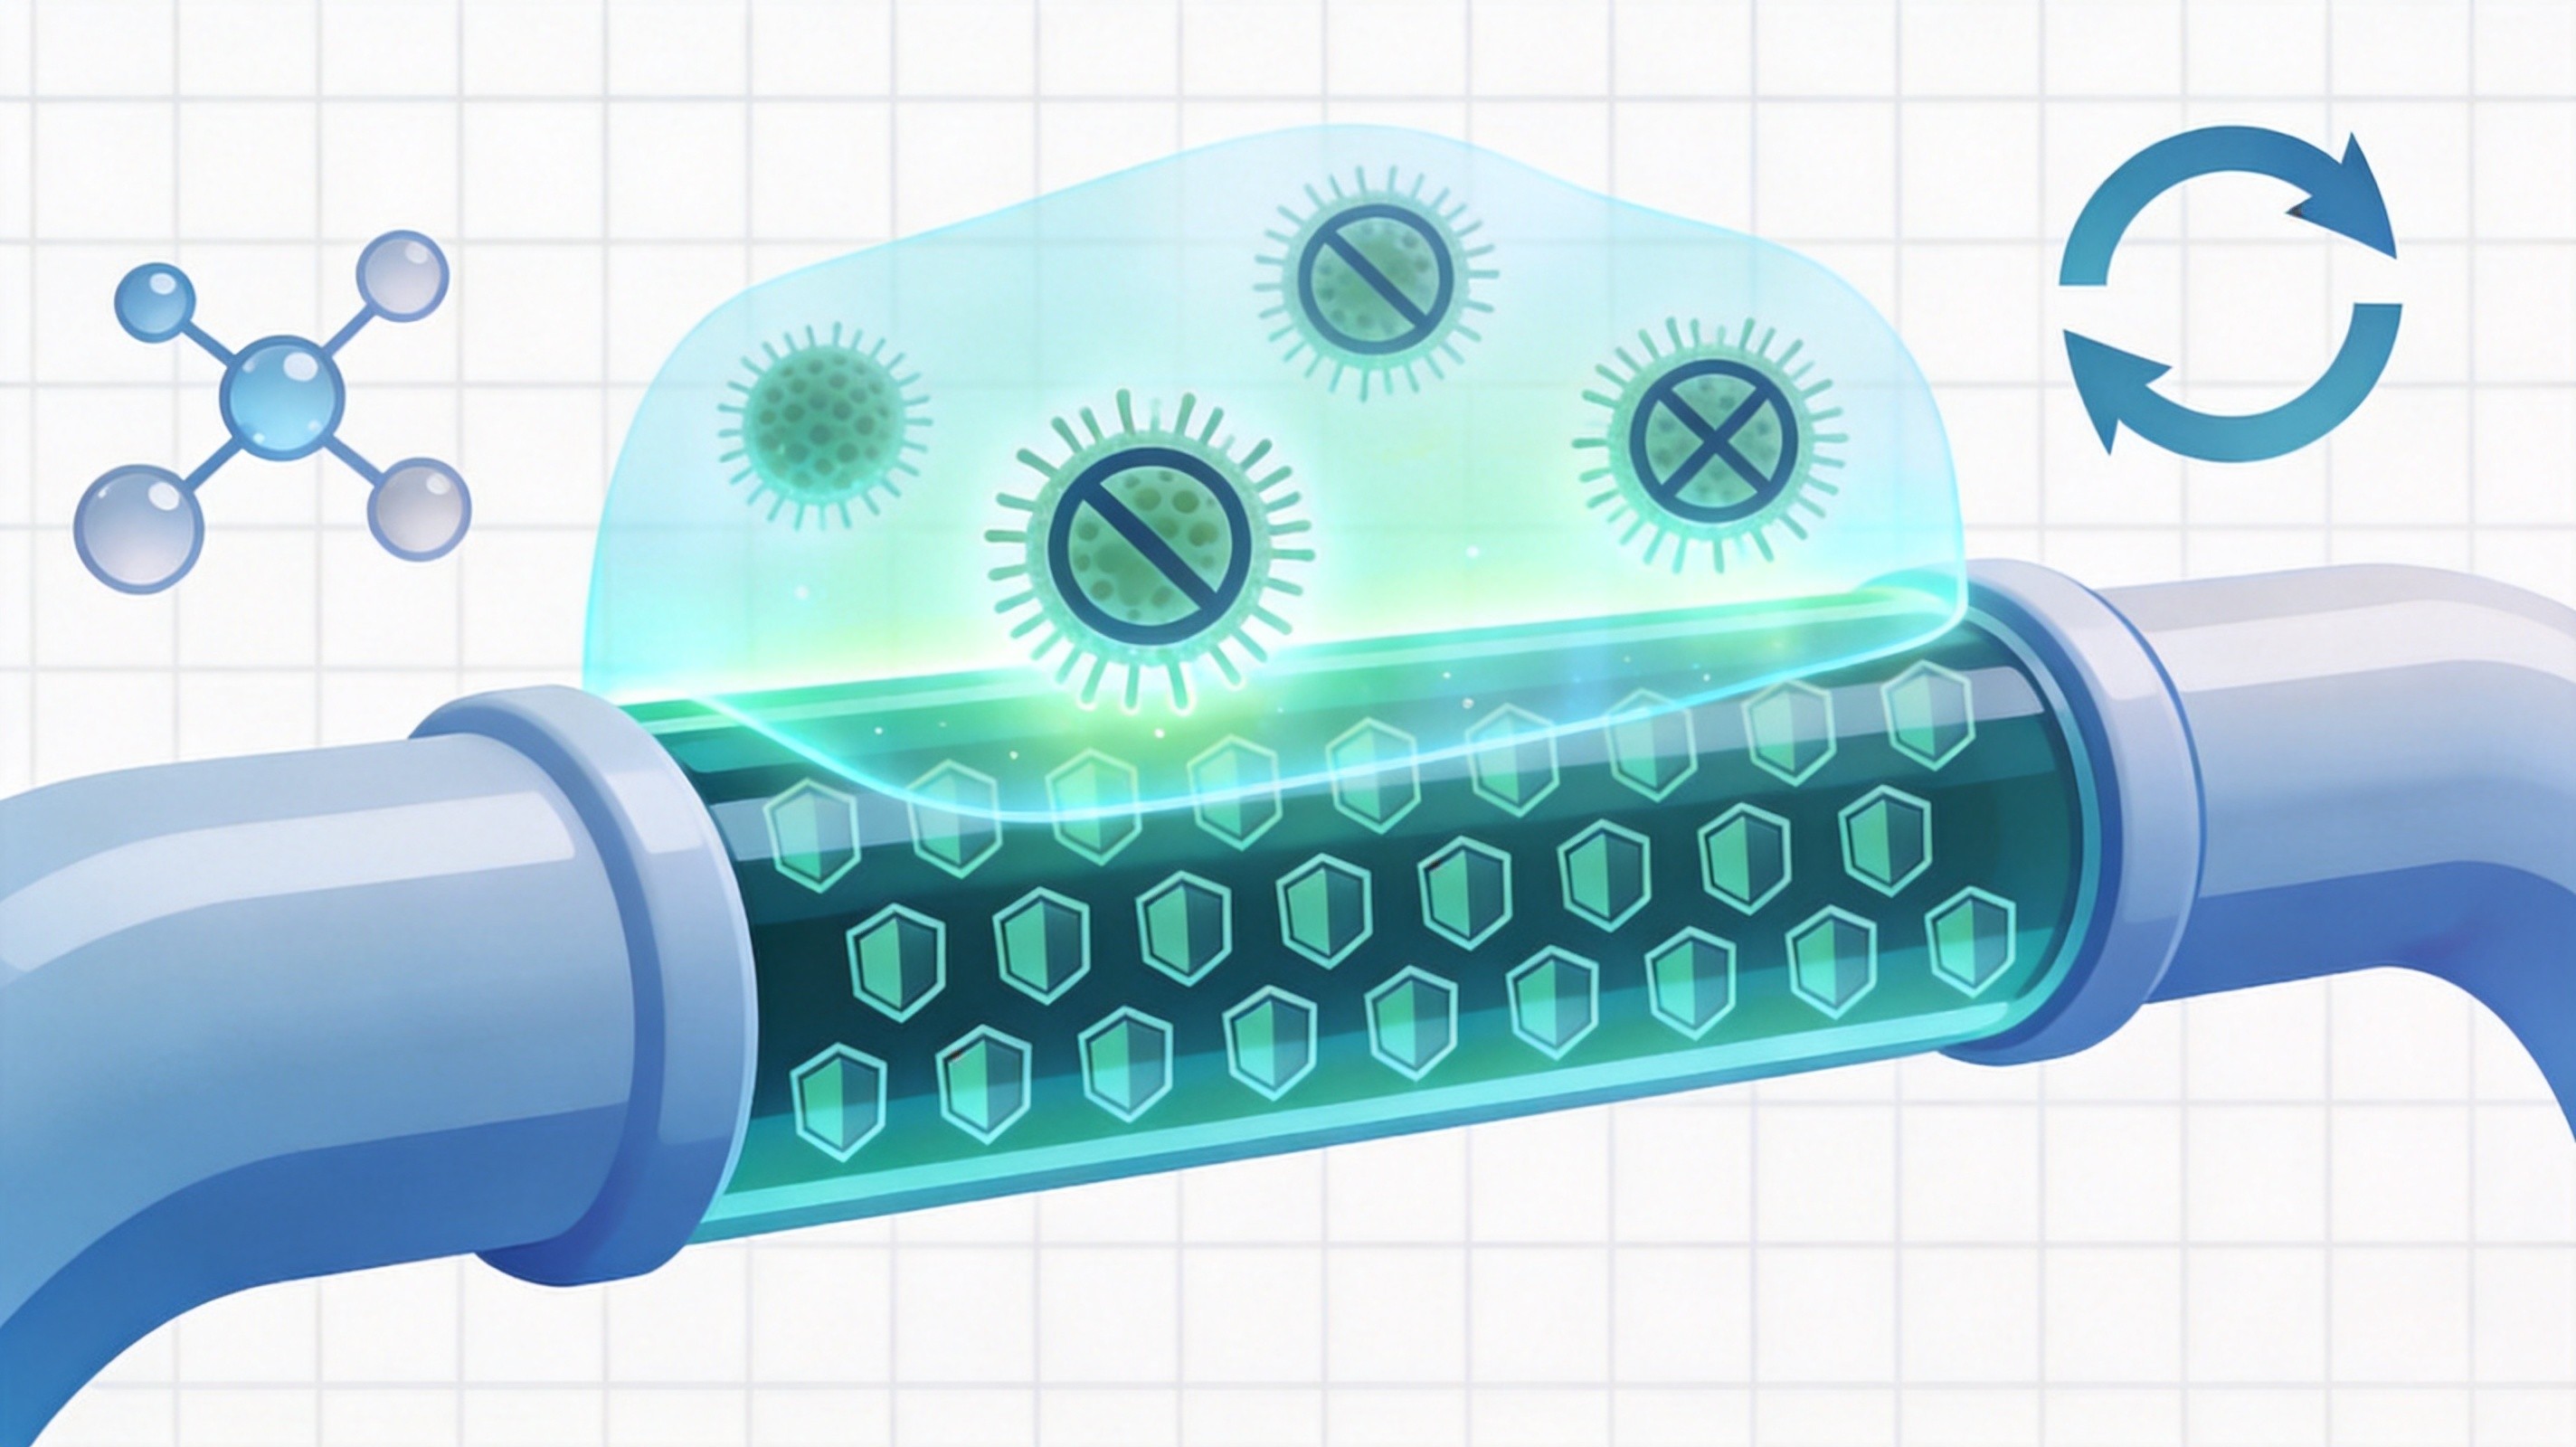
图2 防霉成分在材料表面阻隔霉菌孢子萌发的防护机理示意
使用方式也与现有生产流程高度兼容。以 PVC 扶手为例,可将 BL-F 加入混合的液相组分中,或与 PVC 树脂及固体助剂一起剪切搅拌成干混料,再通过挤出、模塑等原有工艺成型,常规添加量按配方总量计约为 0.03%~0.5%;对于其他塑料体系,也可先将其制成一定浓度的防霉母粒,在成型前与原料按比例混合使用。厂家无需新增复杂设备,即可在不改变原有产线的前提下完成防霉升级。
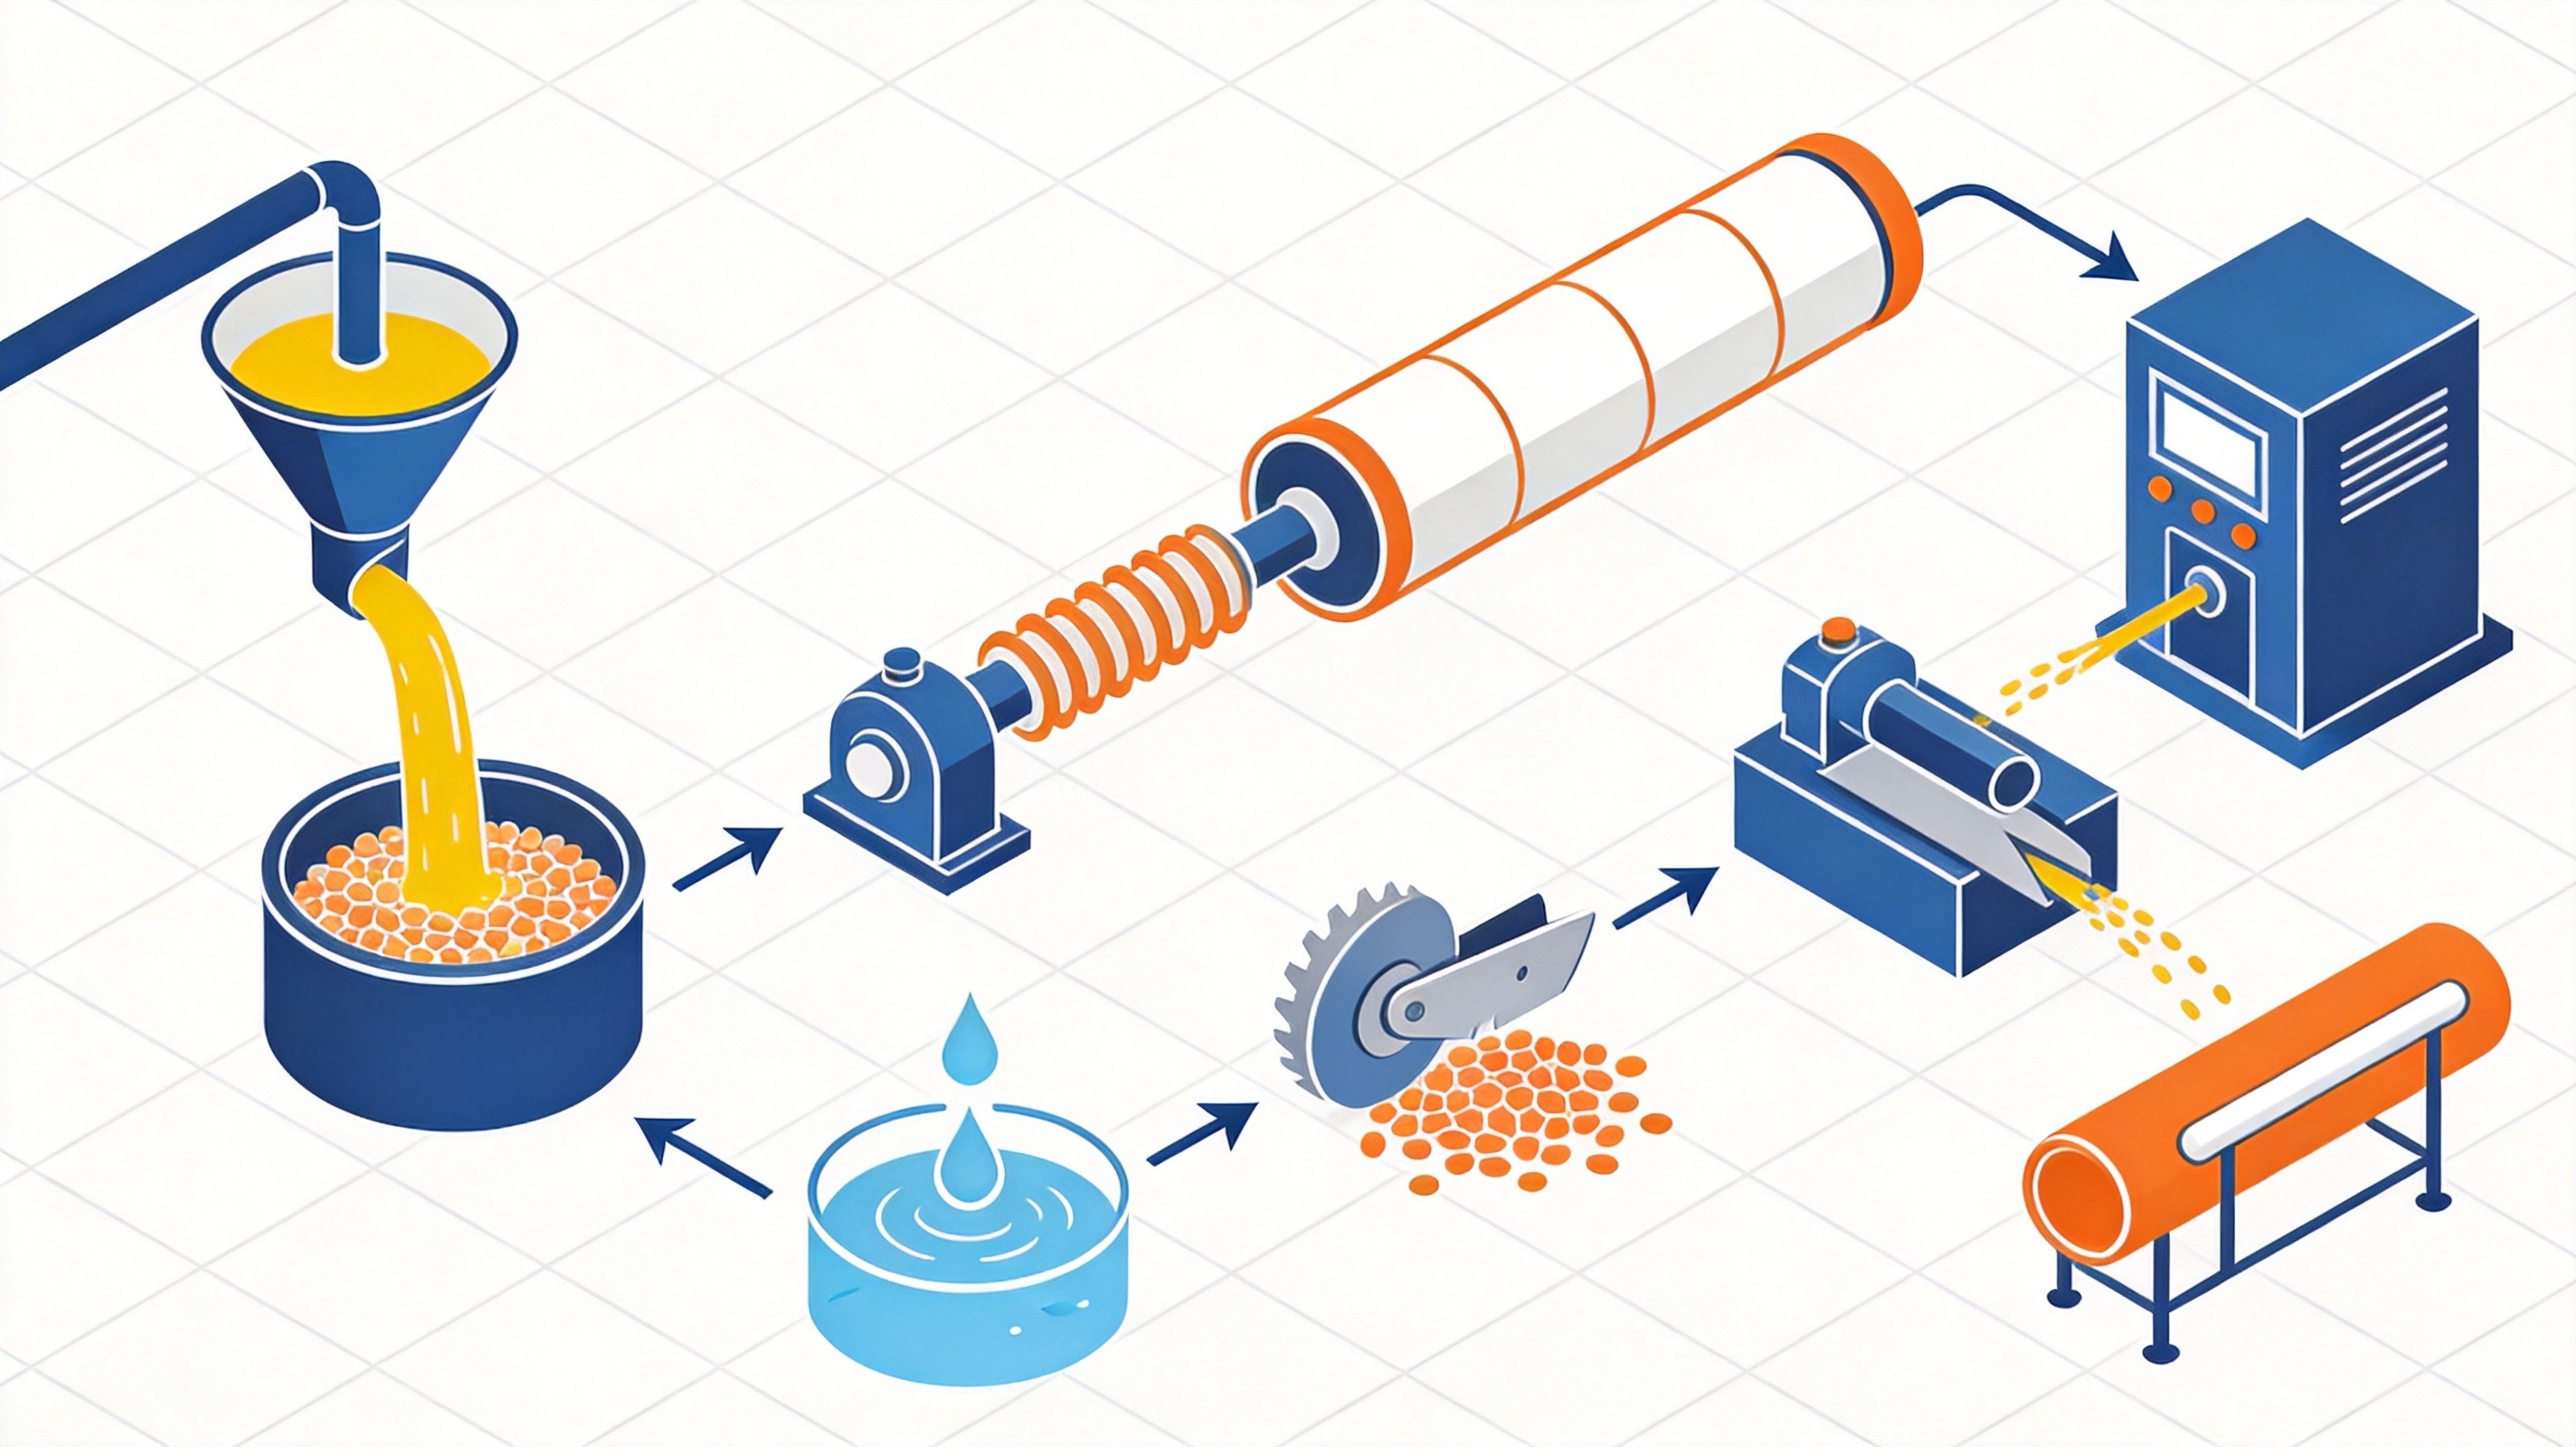
图3 防霉剂经混合、挤出造粒到成型扶手的工艺流程示意
四、对比测评:内置防霉与事后处理的差异
从方案对比看,事后擦拭与表面后处理虽然成本直观,但属于被动措施,防霉效果随时间和摩擦快速衰减;而在材料中内置 BL-F,防霉成分分布均匀、不易流失,可在制品整个使用周期内持续发挥作用,在潮湿、高频抓握的工况下优势更明显。对需要长期保持外观与表面卫生的病床扶手而言,这是兼顾效果、耐久与综合成本的选择。
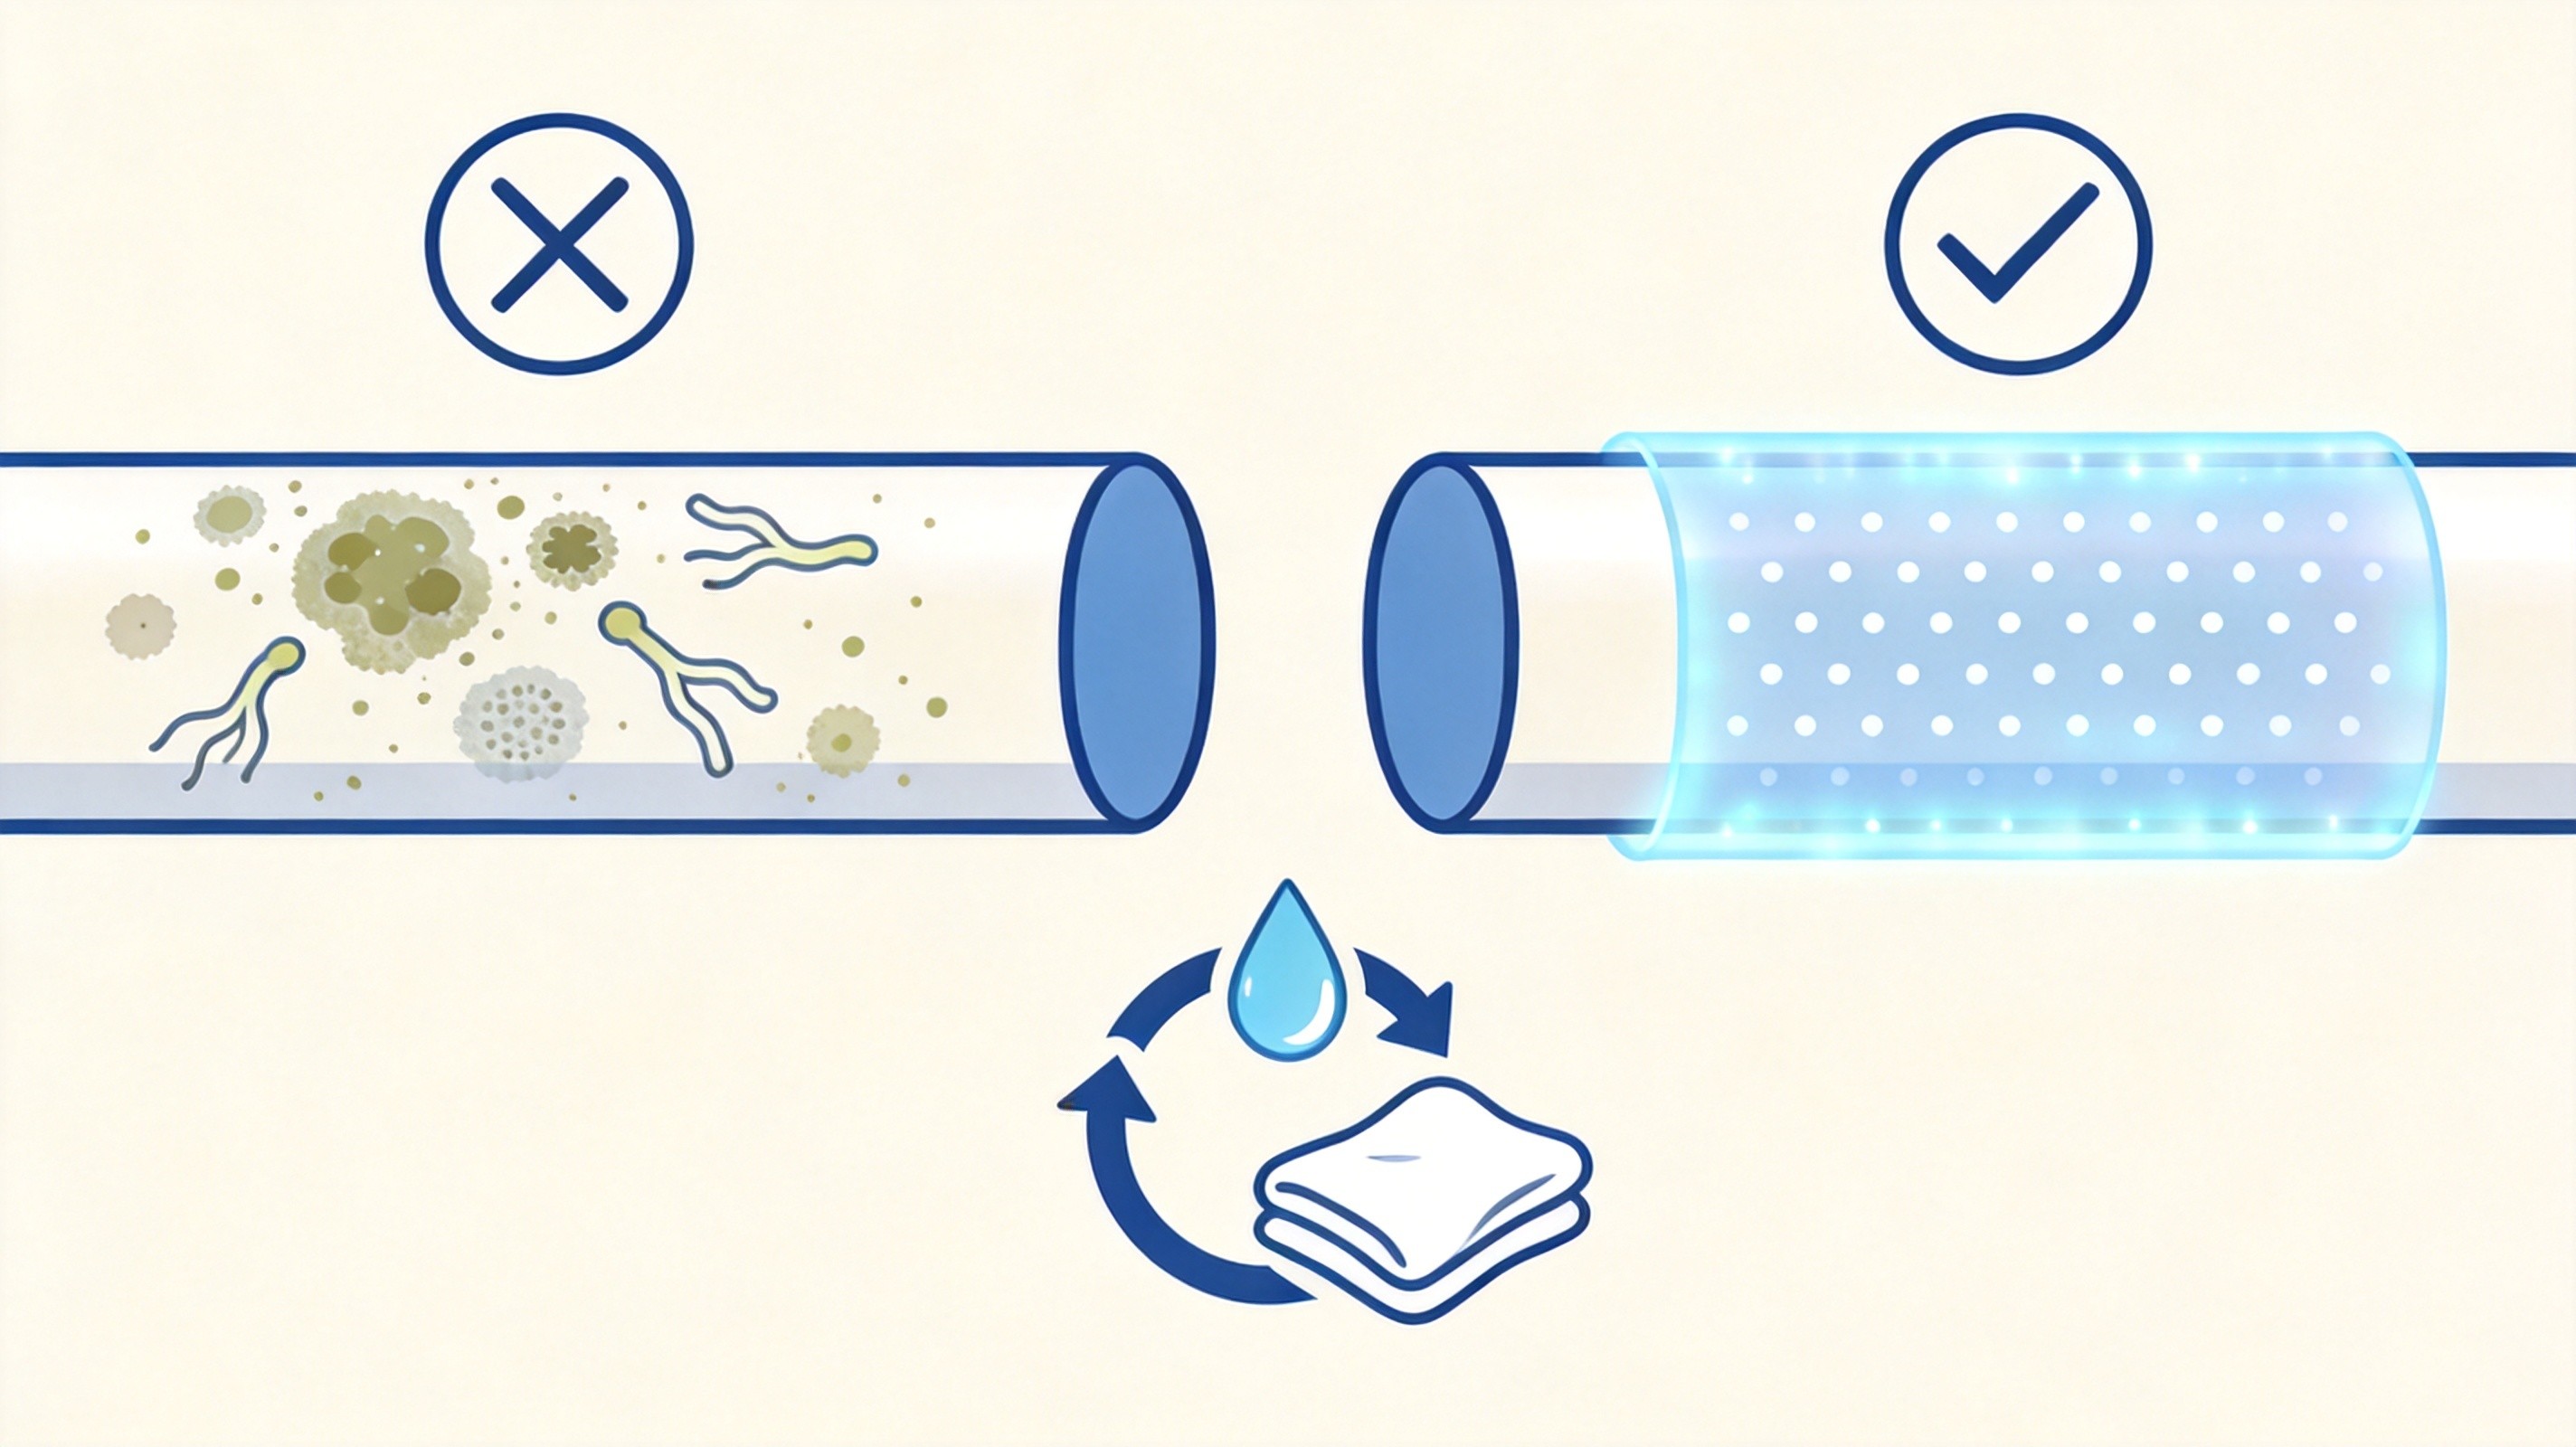
图4 普通表面与内置防霉防护在霉斑控制及清洁耐久上的对比示意
五、趋势与合规:材料级防霉成为配套升级方向
从行业趋势看,随着医疗配套设施对环境卫生与材料耐久性要求的提升,在制造阶段赋予塑料件稳定、可检测、可长期保持的防霉性能,正成为更受认可的方向,相关防霉测试与评价方法也为材料性能验证提供了依据。需要强调的是,防霉剂的作用对象是材料表面的霉菌等微生物,其价值在于帮助制品保持表面状态、减少霉斑,并不涉及对任何疾病的预防或治疗,也不能替代日常的清洁与规范维护。对病床扶手这类长期使用的部件,在生产环节加入合适的有机防霉剂,正是从源头减少发霉返工、延长产品使用寿命的务实方案。

