
在金属切削、磨削和轧制加工中,水基加工液因冷却性好、清洗能力强、成本低且不存在火灾隐患,早已成为主流。然而几乎每一个车间都遇到过同样的困扰:切削液用着用着开始散发刺鼻的臭味,颜色变深甚至发黑,工件上出现锈蚀斑点,过滤器和喷嘴也频繁堵塞。不少管理者把这些问题简单归结为“液该换了”,却很少追问背后真正的原因。
事实上,这一连串现象的根源,大多指向同一个元凶——加工液中大量繁殖的微生物。金属加工液本质上是一个含水、含营养、温度适宜的微型生态系统,一旦微生物失控,破坏的就不只是气味,而是加工液的乳化稳定、防锈性能,乃至操作者的健康。本文将从微生物的来源、危害机理讲起,系统介绍金属加工液的科学防控思路、常用杀菌剂特点以及现场运维方法,帮助企业把加工液的寿命和车间健康水平同时提上来。
图1 CNC切削加工中,切削液经喷嘴持续喷淋刀具与工件
一、金属加工液为何会成为微生物的温床
水基加工液通常以水稀释浓缩液配制而成,乳化液、半合成液和全合成液都含有大量水分。对细菌、霉菌而言,这样的环境几乎是理想的“培养基”,具体源于以下几个条件的叠加。
首先是充足的营养。 加工液浓缩液中含有矿物油、植物油、酯类、胺类以及各种表面活性剂和功能性添加剂,这些成分恰好是微生物可利用的碳源、氮源。加工过程中带入的机床导轨油、液压油等“杂油”,又进一步补充了营养。
其次是适宜的水分与温度。 水基体系本身就提供了微生物生长所必需的水分;而加工区在连续切削中往往维持较高温度,夏季尤其明显,这种温暖湿润的环境非常适合菌群快速繁殖。
再者是初始污染难以避免。 配制加工液所用的自来水或中水本身可能携带细菌;空气粉尘、工件、切屑乃至操作人员,都会不断把微生物带入系统。即使是防腐合格的浓缩液,在反复补液、长期循环中也会持续受到“接种”。
最后,杂油和死角制造了厌氧环境。 泄漏的杂油漂浮在液面形成油膜,中央槽低流速区、管道盲端、停用机床以及沉积的切屑下方,则容易出现溶氧不足的死角。正是这些区域,为最令人头疼的厌氧腐败菌提供了藏身之处。
二、加工液里都有哪些微生物
金属加工液中的微生物并非一成不变,而是随时间不断演替。了解这些“住客”的身份和习性,是理解危害、选对杀菌剂的前提。
好氧革兰阴性菌是最早出现的优势菌群。 以铜绿假单胞菌、恶臭假单胞菌、大肠杆菌、奇异变形杆菌等为代表,它们繁殖速度极快,在新鲜加工液中最先定植,大量利用乳化油和添加剂,是加工液早期变质的主要推手。
革兰阳性菌中尤其需要警惕非结核分枝杆菌。 除了枯草芽孢杆菌等常见芽孢菌,偶发分枝杆菌、龟分枝杆菌等分枝杆菌亲脂性强,能耐受部分杀菌剂,并可随加工产生的油雾气溶胶扩散。这类微生物与操作者的过敏性肺炎密切相关,是金属加工液职业健康管理中重点监控的对象。
厌氧菌中的硫酸盐还原菌(SRB)是恶臭和腐蚀的元凶。 以脱硫弧菌为代表,当生物膜增厚、局部缺氧时便大量繁殖。它们把体系中的硫酸盐还原为硫化氢,也就是那种典型的“臭鸡蛋味”来源;硫化氢不仅气味难闻,还会腐蚀钢铁,并与金属离子结合生成黑色硫化物,使加工液发黑、工件出现黑点、铜件变黑。
真菌则是堵塞问题的主要制造者。 白假丝酵母等酵母菌,以及交链孢霉、青霉、曲霉、枝孢霉等霉菌,会在槽壁、挡板和浮油层下形成肉眼可见的菌斑。霉菌的菌丝体相互缠绕,极易堵塞过滤器、管道和喷嘴;而多数以细菌为主要目标的杀菌剂,对真菌的效果有限,需要专门兼顾。
值得特别强调的是生物膜。上述微生物并不只漂浮在液体中,它们还会附着在槽壁、管路、过滤器和机床流道表面,分泌胞外聚合物将自己包裹起来,形成一层黏稠的生物膜。这层膜既能阻挡杀菌剂渗透,又显著提高了微生物的耐受能力,内部缺氧后还会滋生 SRB。因此,加工液的微生物治理,必须同时考虑“杀灭浮游菌”和“控制、剥离生物膜”两件事,这也是很多单纯加大药量却收效甚微的根本原因。
三、微生物失控,绝不只是“液臭了”
微生物一旦失控,会沿着一条清晰的链条造成连锁反应:菌群代谢产生有机酸和酯酶,使加工液 pH 下降、乳化剂被破坏,进而破乳、分层、出现皂化物和浮油;同时消耗防锈剂和碱储备,导致防锈能力丧失;生物膜不断增厚,内部 SRB 产生硫化氢,带来恶臭和腐蚀;菌体、菌丝及内毒素则随气溶胶扩散,威胁呼吸道健康。具体可归纳为下表中的六类损失。
损失类型 | 具体表现 | 造成的后果 |
异味恶臭 | 厌氧菌代谢产生硫化氢等恶臭气体 | 车间环境恶化、员工投诉、职业健康问题 |
防锈失效 | 产酸、消耗防锈剂和胺,pH 下降;生成硫化物 | 工件、机床锈蚀,出现黑点和色斑 |
乳化破乳 | 酸、酯酶和表面活性代谢物破坏乳化平衡 | 油水分离、皂化、浮油,冷却润滑性能下降 |
过滤堵塞 | 菌丝、生物膜碎片和菌体团块堆积 | 过滤器频堵、喷嘴堵塞、流量和精度波动 |
质量下降 | 冷却润滑劣化、杂质增多 | 表面粗糙度变差、刀具寿命缩短、尺寸超差 |
健康风险 | 含菌气溶胶、内毒素及致敏性杀菌剂 | 过敏性肺炎、皮炎和呼吸道刺激 |
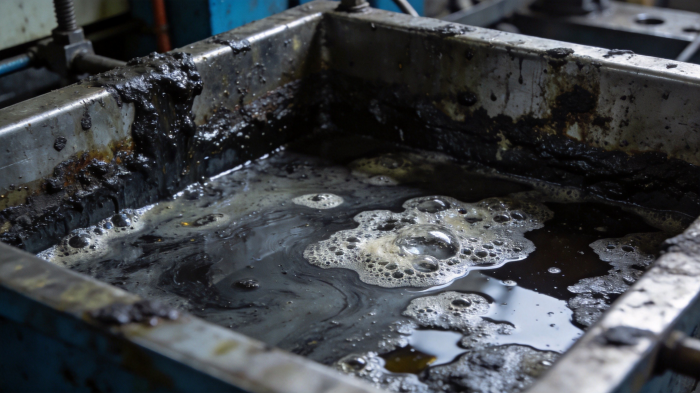
图2 被杂油、皂化物与生物膜污染、发黑变质的切削液槽
由此可见,客户真正需要的并不是某一种“杀菌剂”,而是四个可以量化的目标:延长工作液寿命、保持不臭不锈不堵塞、对人和环境友好,以及有一套省心、可执行的管理办法。
四、防控思路:从被动救急到三级预防
许多企业习惯在加工液已经发臭后才投药,这种“被动救急”成本高、效果差,成熟的生物膜也难以靠一次加药根除。科学的做法是建立贯穿全过程的“三级预防”体系。
第一级是源头控制。 在浓缩液中加入耐热、耐酸碱、与配方相容的罐内防腐剂,保证浓缩液在储存期内不长菌;更换新液前,对中央槽、管道、过滤器和机床流道彻底清洗并杀菌,避免旧液中的生物膜“接种”新液;配制时优先使用去离子水,控制初始带菌量和水的硬度。需要特别提醒的是,不做清洗就直接换新液,是很多车间“新液很快又臭”的根本原因。
第二级是过程维持。 日常通过计量泵,随着补给水或补充浓缩液,按比例持续投加主力杀菌剂,把菌群长期压制在较低水平;同时周期性地、或在菌量抬头时投加速效杀菌剂进行“冲击处理”,快速降低总菌量、遏制生物膜;并及时撇除浮油、清理切屑,减少外来污染和厌氧区域。
第三级是末端处置。 定期监测菌量、pH、浓度、外观和气味,建立明确的预警阈值;在用药上让不同作用机理的杀菌剂轮换,避免长期单一用药诱发抗药性;一旦达到换液指标,就果断更换,而不是勉强维持,造成更大的质量和健康风险。
五、常用杀菌剂各有什么特点
围绕金属加工液,常用的杀菌剂大体可分为“四大主力”和“三类辅助”,它们的作用机理和适用场景各不相同,合理搭配才能取长补短。
BK(羟乙基六氢均三嗪) 属于甲醛释放型杀菌剂,在体系中缓慢释放微量甲醛,对细菌、尤其是假单胞菌高效,成本低廉,在碱性加工液中表现稳定,是经济方案的常用主剂,缺点是需要向客户说明其甲醛释放属性。
MBM(N,N’-亚甲基双吗啉) 同样是吗啉类甲醛缓释结构,但抗菌谱比 BK 更广,能兼顾一部分真菌和酵母,是“一药多防”的常见选择;其致敏性可通过与其他药剂复配、降低用量来改善。
BIT(苯并异噻唑啉酮)和 BBIT(丁基苯并异噻唑啉酮) 都属于异噻唑啉酮类,通过抑制微生物关键酶、破坏细胞代谢起作用。BBIT 因带有丁基、亲脂性更强,对真菌和生物膜的表现优于 BIT,而且耐温、低泡、抑菌持久、用量低,非常适合长寿命的中央集中供液系统。
DBNPA(二溴氰基乙酰胺) 亲电性极强,接触菌体即可快速破坏细胞膜和酶系,能在几分钟到几小时内迅速降菌,但在碱性或高温条件下会较快降解,因而适合“冲击救急”,而不适合长期维持。
SPT(吡啶硫酮钠) 溶解快、即投即用,对细菌和真菌都有效,常作为速效现场投料;PHMB(聚六亚甲基双胍) 则是阳离子聚合物,靠静电吸附破坏菌体并成膜封闭,具有无泡沫、无甲醛、性质温和的特点,适合对甲醛和刺激性敏感的高端客户,并能与异噻唑啉酮形成协同。
总体的组合逻辑可以概括为:用广谱持久的主剂(BBIT、MBM、BIT)压住基线,用速效剂(DBNPA、SPT)做周期冲击,再用胍类(PHMB)补充低敏、无甲醛的短板,从而在作用速度和作用机理上形成互补的立体防控。
六、因“液”施策:五种典型方案
不同液种、不同使用寿命要求、不同预算和健康等级,适用的组合并不相同,实际中可归纳为以下五种典型方案。
一是经济乳化液方案。 针对普通乳化液、单机槽和中短寿命、成本敏感的场景,以 BK 为主,必要时 BK 搭配 MBM,现场随补液补加,菌量抬头时用 DBNPA 冲击。其优点是性价比高、控菌力强,缺点是属于甲醛释放型,气味与甲醛需如实告知。
二是广谱长寿命方案,通常作为推荐选择。 针对半合成、全合成液以及中央集中供液系统,以 BBIT 为主、MBM 为辅,现场补加低含量的 BBIT,并定期用 DBNPA 或 SPT 冲击、辅助清除生物膜。借助 BBIT 耐温、持久、低泡、真菌谱强的特点,可显著延长中央系统的换液周期。
三是低敏、低甲醛方案。 面向汽车、精密制造及出口等对车间空气和皮肤刺激要求高的客户,以 BBIT 加 PHMB 为核心,减少甚至替代 BK、MBM 等甲醛释放及高致敏组分。该方案气味更低、无泡沫,其效果最好以实测游离甲醛和挑战试验数据来支撑。
四是现场急救冲击方案。 当系统已经出现菌量超标、异味初起、停机重启或黏泥增多时,用大剂量 DBNPA 冲击,配合撇油和清理,或用 SPT 快速降菌,冲击后再恢复 BBIT、MBM 维持,防止迅速反弹。需要注意,冲击处理必须配合物理清洁,单靠加药难以根除成熟生物膜。
五是抗药性管理与超长周期方案。 对于服役周期超长、或曾出现“加药效果变差”的系统,让异噻唑啉酮、胍类和速效剂按固定周期或菌量阈值轮换使用,避免长期单一用药导致最低抑菌浓度不断上移,从而维持药剂的长期敏感性,避免陷入药量越加越大的恶性循环。
用量方面,行业经验区间通常为:浓缩液中 BK 约 2%~8%、MBM 约 1%~5%,BIT 或 BBIT 折算成纯活性物后约 0.2%~1%;工作液日常补加低含量 BBIT 制剂约 0.2%~1%;冲击处理时 DBNPA 或 SPT 按工作液的 0.05%~0.3% 投加,污染严重时取上限并配合清洁。具体数值仍应以配方相容性试验和微生物挑战试验为准。
七、现场加药与日常运维要点
规范的现场操作,是方案真正见效的保障,其中又以换液流程和日常监测最为关键。
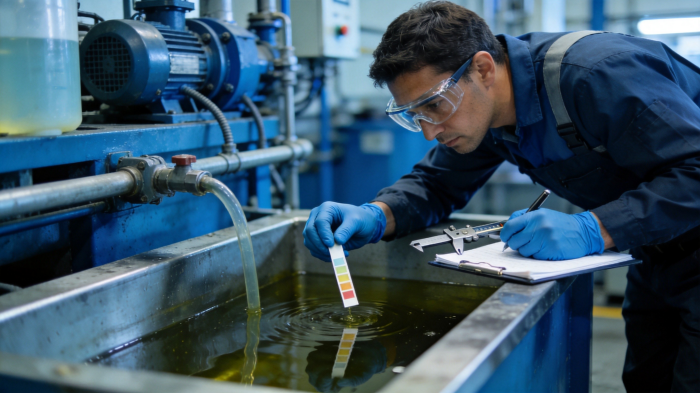
图3 技术员在中央槽旁用试纸检测切削液并记录数据
新液投运应遵循标准流程: 先彻底排空旧液,清除槽底沉渣、切屑和油泥;再用清水冲洗并投加 DBNPA 循环 2~8 小时,对中央槽、管道、过滤器和流道杀菌,必要时人工清除生物膜;随后排空清洗液、用清水冲净,使用去离子水按折光浓度配制新液;最后循环均匀,检测 pH、折光浓度和初始菌量,建立基线档案。
日常维护中,应按补液量经计量泵等比例补加维持性杀菌剂,每日撇除浮油、及时清除切屑杂质;在假期或机床停用前适当提高防腐剂量,防止静止期暴菌,重启前先检测、必要时先做冲击。
定期监测则是预警的核心,建议中央系统至少每周检测一到两次,夏季或高负荷期加密,并留存趋势记录。常用指标与预警参考如下表。
监测指标 | 检测方法 | 正常 / 预警参考 |
细菌量 | 浸片或平板计数 | 低于 10³ 为良好;10³~10⁵ 需关注;超过 10⁵~10⁶ 应预警并安排冲击;高于 10⁶ 属失控 |
真菌量 | 真菌浸片或平板 | 检出即应关注,明显生长需强化真菌剂 |
pH | pH 计 | 宜维持 8.5~9.5;持续下降、接近或跌破 8 为失控信号 |
折光浓度 | 手持折光仪 | 按目标浓度维持,偏低及时补充浓缩液 |
外观气味 | 目视与嗅觉 | 出现浮油、皂化、发黑、酸味或硫化氢臭味即预警 |
当系统出现以下情况时,即应考虑换液:冲击处理后菌量仍快速反弹、持续高于 10⁶ CFU/mL;pH 持续低于 8 且难以恢复,或已出现明显恶臭、液体发黑;严重破乳、防锈失效且处理后无法恢复性能;以及生物膜大面积附着、过滤器频繁堵塞并已影响加工质量。
八、效果验证与安全合规
为了让防控方案真正“用数据说话”,有条件时应配合开展几类验证:通过配方相容性试验确认杀菌剂不影响乳化、防锈及与胺、水质的相容性;通过微生物挑战试验,在接种代表性细菌、真菌和酵母后,于 0、7、14、28 天测定活菌数,评估防腐持久性;对 BBIT 加 MBM、BBIT 加 PHMB 等组合,还可用棋盘法测定 FICI 指数,当 FICI 不大于 0.5 时即提示协同作用,从而支撑“低用量、高效”的配方主张。必要时,可对分枝杆菌、硫酸盐还原菌及游离甲醛做专项检测。
在安全合规方面,使用甲醛释放型产品时应在安全技术说明书和标签中如实说明,控制车间暴露;异噻唑啉酮类部分产品具皮肤致敏性,须规范标识并做好操作防护;分枝杆菌和气溶胶风险,则应通过控制菌量、减少油雾、改善通风排风来降低。操作人员应配戴手套和护目镜,避免皮肤、眼睛直接接触。各杀菌剂还须按目标市场的化学品及生物杀灭剂相关法规完成登记与标签管理,出口产品尤其要关注目的国对甲醛释放型和异噻唑啉酮类的限值与禁用要求。

