
纺织印染是一个水、热、化学品高度密集的行业。从经纱上浆、前处理、染色,到印花和后整理,大量工序都在水相或含浆料的体系中完成,而车间里常年高温高湿。在这样的环境下,微生物问题虽然不像“布面霉斑”那样直观,却会以更隐蔽的方式侵蚀生产:经纱浆料和印花色浆在存放中变稀(黏度下降)、发臭,染料絮凝,印花时堵塞网眼,布面出现色点、色差和疵点,轻则返工修色,重则整批布匹降等报废。
这些问题本质上是印染湿工段——尤其是浆料和色浆——被细菌产酶分解的结果。它和制革湿工段、胶黏剂酶解有相通之处,但又紧扣纺织工艺的特点。本文专门讲清浆料、色浆为什么会坏、坏在哪里、如何防腐与验证。
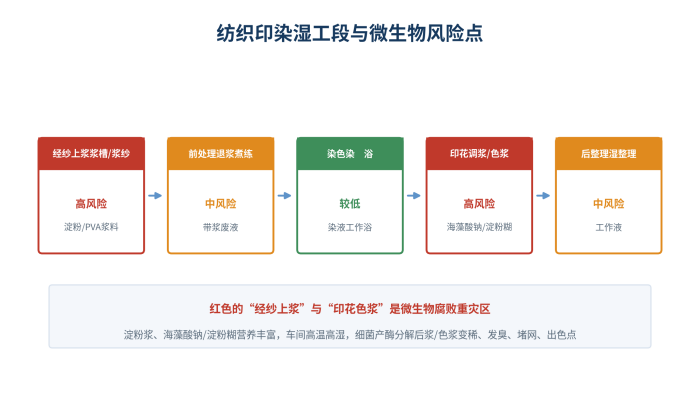
图1 纺织印染湿工段与微生物风险点分布
一、先看清风险集中在哪两个环节
印染流程长,但微生物腐败并不均匀分布,而是高度集中在“含天然高分子糊料、又要停放”的环节。
重灾区之一是经纱上浆用的浆料。 为了让经纱耐磨、不起毛、便于织造,要给经纱上浆。传统浆料中大量使用淀粉(及变性淀粉),此外还有 PVA、丙烯酸浆料等。淀粉浆营养丰富,浆槽和浆桶中的浆液在高温车间里反复使用、停放,很容易被细菌污染。
重灾区之二是印花用的色浆。 印花需要把染料调制成具有一定黏度、能在织物上形成清晰花型的色浆,而决定色浆稠度的是其中的糊料——常见的有海藻酸钠、淀粉及各种改性糊。这些天然或半天然高分子同样是细菌喜爱的营养,色浆从调浆桶、输浆管路到印网,一旦防腐不足就会腐败。
相比之下,染色工作浴虽然水量大、温度高,但染料本身营养性低、且染浴多为连续快速使用、停留时间短,微生物风险相对较低;前处理和后整理工作液风险居中。把防腐资源集中在浆料和色浆上,就抓住了印染湿工段的主要矛盾。
二、色浆是怎样被“破坏”的
印花色浆的微生物变质,核心是一条“产酶分解”的链条,它也同样适用于淀粉浆,理解这条链条就抓住了危害的本质。
第一步,细菌进入并产酶。 细菌随生产用水、糊料、调浆桶和管路进入色浆,在富营养、温暖的环境中繁殖,并分泌大量酶(对淀粉糊是淀粉酶,对其他糊料也有相应水解酶)。
第二步,糊料被切断、黏度下降。 这些酶把构成色浆“骨架”的糊料长链一点一点切断、分解,使糊料的增稠能力下降,于是色浆黏度明显降低,也就是常说的“变稀了”,其流变性能和印制适性随之改变。
第三步,染料聚集、印制品出疵。 糊料稳定体系被破坏后,染料颗粒容易聚集、絮凝,进而造成一系列印制问题——堵塞印花网眼,布面出现色点、色差,花型轮廓发虚、渗化,最终形成疵点甚至整批降等。
所以,色浆“变稀、堵网、出色点”并不是简单的“糊料没调好”,而往往是糊料被细菌酶解、稳定体系遭到破坏的结果。它和胶黏剂酶解变稀的道理相似,但直接后果落在了花型和布面质量上。
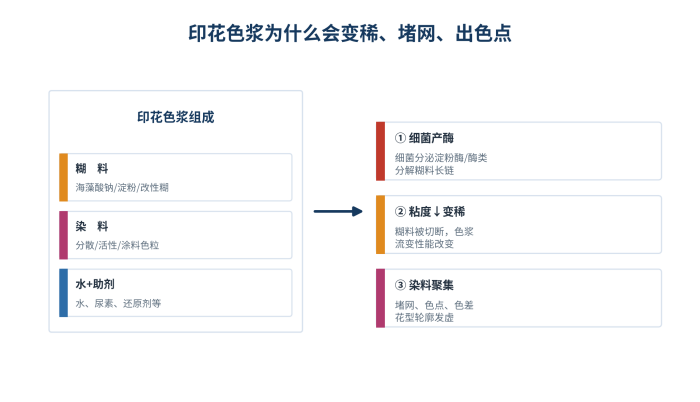
图2 印花色浆的组成与细菌产酶破坏机理
三、浆料和色浆防腐方案
针对浆料、色浆及相关工作液,常用的环保型防腐活性物和方案可按应用对象归纳。
异噻唑啉酮类(BIT、CMIT/MIT) 抗菌谱广、在车间温度和较宽 pH 下稳定、不释放甲醛,是浆料和色浆中最常用的防腐主力:淀粉浆和浆槽以 BIT/CMIT·MIT 保持浆液不被酶解变稀、不发臭;天然或淀粉基色浆营养强,可用 BIT 加 CMIT/MIT 加强控制。PHMB(聚六亚甲基双胍) 无甲醛、温和、低味,适合用在海藻酸钠等对气味和操作环境要求较高的色浆中,与 BIT 搭配使用。BK 等甲醛缓释型成本低、对细菌高效,可用于法规允许、对气味要求不高的染浴和工作液。DBNPA 起效快,适合对调浆桶、输浆管路做快速清洗和压制菌膜,减少设备带来的交叉污染。
应用对象 | 常用方案 | 防护目标 |
淀粉浆 / 浆槽 | BIT / CMIT·MIT | 浆不变稀、不发臭、上浆稳定 |
色浆(海藻酸钠) | BIT + PHMB(低味) | 糊料稳定、不堵网、无色点 |
色浆(淀粉/天然糊) | BIT + CMIT·MIT(加强) | 强营养下抑制产酶变稀 |
染浴 / 工作液 | BK / BIT | 不长菌、不染污布面 |
调浆桶 / 输浆管路 | DBNPA(速效清洗) | 抑制菌膜、减少交叉污染 |
选型时除了抗菌谱,还要特别注意三点:一是相容性,加入后不能影响染料、糊料的稳定性,不能引起絮凝、变色或与浆料助剂反应;二是不影响印花适性,不能改变色浆黏度和流变性、不能产生气泡或残留而影响花型;三是合规与残留,尤其用于出口面料、贴身纺织品和婴童产品时,要严格核对目标市场对 CMIT/MIT、甲醛释放物等的限制。
四、加药方式与现场管理
防腐效果与加药时机、设备卫生密切相关。合理的做法是在调浆、调色的一开始就把防腐剂加入并搅拌均匀,让药剂在细菌繁殖之前就形成抑制;浆料和色浆应尽量按需调制、缩短存放时间,避免长时间静置成为细菌温床。
现场管理同样关键:要控制生产用水质量,定期清洗浆槽、调浆桶和输浆管路中附着的菌膜与残浆,对周转容器做好清洁,防止上一批的腐败残留污染新浆;高温高湿季节应适当加强防腐、缩短浆液和色浆的使用周期。设备死角的菌膜往往是反复污染的根源,必要时可用 DBNPA 做速效清洗。
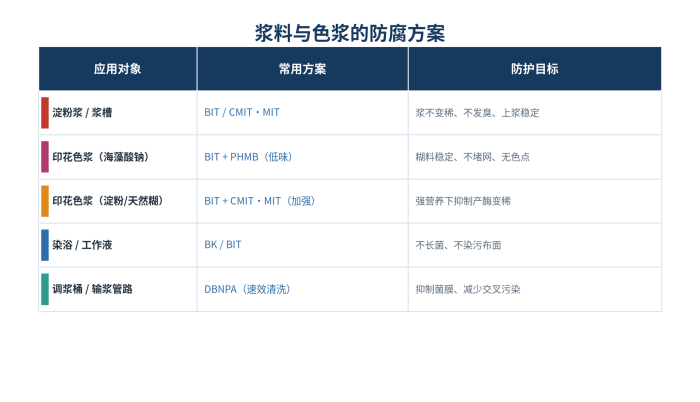
图3 浆料与色浆按应用对象的防腐方案
五、效果验证:同时盯住“菌、黏、面”
印染湿工段防腐的验证,除了常规的微生物挑战试验,还必须加入对“黏度”和“布面/网面”这两个直接关系生产质量的指标的考察。
基本做法是:向浆料或色浆中接种代表性细菌(重点是能分泌淀粉酶等水解酶的菌株),在车间温度下培养,于第 0、7、14、28 天取样。一方面测定活菌数,合格体系应把菌量长期维持在低水平;另一方面测定黏度和流变性能,确认糊料没有被酶解、黏度保持稳定。同时,通过实际打样或印制,观察是否堵塞网眼、布面有无色点、色差、渗化等疵点,并确认浆液、色浆没有异味。只有“菌不涨、黏度稳、布网面干净、无异味”同时满足,才算真正解决了湿工段防腐问题。对复配组合,还可用棋盘法测定 FICI,当 FICI 不大于 0.5 时提示协同,为低用量、稳糊料的配方主张提供依据。
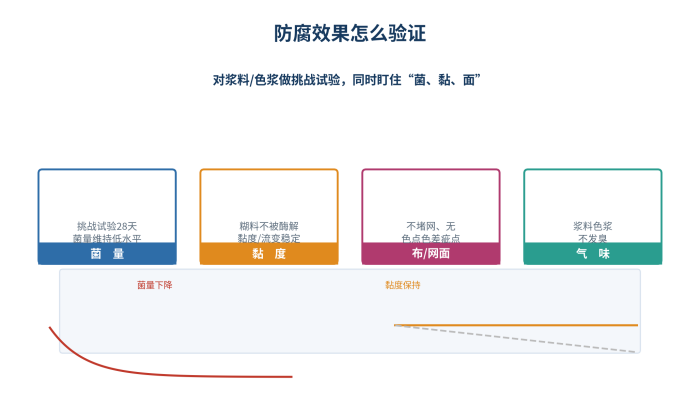
图4 防腐效果验证:菌量、黏度、布网面与气味
结语
纺织印染湿工段里浆料和色浆的“变稀、发臭、堵网、出色点”,本质上是淀粉浆、海藻酸钠等天然高分子糊料,在高温高湿车间里被细菌分泌的酶分解、稳定体系遭到破坏的结果。它风险高度集中在经纱上浆和印花调色这两个环节,而染浴相对较轻。认清这一分布,在调浆、调色一开始就选好并加足 BIT、CMIT/MIT、PHMB 等相容、稳定、不影响印花适性的防腐剂,做好浆槽管路的清洁卫生,并在验证中同时盯住菌量、黏度和布网面质量,才能让每一批浆料和色浆保持状态稳定、印制清晰,从源头上减少色点、色差和疵点,守住印染产品的质量与交期。

